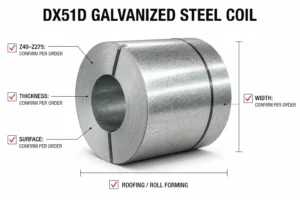
গুণমান যাচাই শুধু একটি আনুষ্ঠানিকতা নয়; এটি ব্যয়বহুল উৎপাদন বন্ধের বিরুদ্ধে আপনার প্রথম প্রতিরক্ষা ব্যবস্থা। স্টিল কয়েল ক্রেতাদের জন্য, একটি শক্তিশালী পরিদর্শন প্রোটোকলকে অবশ্যই “লেবেলে যা লেখা আছে” এবং “গুদামের মেঝেতে যা আছে”—এই দুইয়ের মধ্যেকার ব্যবধান পূরণ করতে হবে।”
১. প্রথম দেখাতেই যাচাই: চুক্তি বাতিলের কারণগুলো চিহ্নিত করা
চাক্ষুষ পরিদর্শন মানে শুধু এক ঝলক দেখা নয়। এই পরীক্ষাগুলো দুটি গুরুত্বপূর্ণ পর্যায়ে করা উচিত: গুদামে পণ্য পৌঁছানোর পর এবং খোলার ঠিক আগে।.
- পৃষ্ঠের বিপদ সংকেত: সামান্য আঁচড়ের দাগ নজরে আনা গেলেও, ফাটল, অতিরিক্ত ময়লার স্তর বা স্তর উঠে যাওয়ার মতো মারাত্মক ত্রুটি দেখা দিলে তা অবিলম্বে বাতিল করা হয়। প্রলেপযুক্ত পণ্যের (পিপিজিআই/পিপিজিএল) ক্ষেত্রে, এর কিনারাগুলোর দিকে বিশেষভাবে মনোযোগ দিন—যদি রঙের আস্তরণ উঠে যাওয়া বা ফোসকা পড়তে দেখেন, তবে পুরো ব্যাচটিই ত্রুটিপূর্ণ বলে গণ্য হবে।.
- জ্যামিতিক অখণ্ডতা: একটি মানসম্মত কয়েল অবশ্যই একটি নিখুঁত সিলিন্ডার হতে হবে। টেলিস্কোপিং (সর্বোচ্চ ২০ মিমি) এবং প্রান্তের বারের (অবশ্যই ≤০.১ মিমি হতে হবে) উপর কড়া নজর রাখুন। বারগুলো খুব বেশি হলে, খোলার সময় আপনি পিছলে যাওয়া বা ট্র্যাক করার সমস্যার সম্মুখীন হবেন।.
- দ্য প্যাকেজিং ফাঁদ: Do not ignore the wrapper. Torn moisture-proof paper or snapped steel straps usually mean one thing: rust. Always verify that the physical labels (Batch #, Grade, Specs) perfectly match your Mill Test Certificate (MTC).
২. নির্ভুলতা গুরুত্বপূর্ণ: মাত্রিক সহনশীলতা পর্যবেক্ষণ
প্রক্রিয়াকরণের উপযুক্ততা সঠিক সংখ্যার উপর নির্ভর করে। কখনোই পুরোপুরি কারখানার অনুমানের উপর নির্ভর করবেন না; কয়েল জুড়ে একাধিক বিন্দুতে পরিমাপ ব্যবহার করুন।.
- বেধ ও প্রস্থ: প্রতিটি কয়েলের কমপক্ষে ৫টি প্রস্থচ্ছেদ পরিমাপ করুন। সাধারণ অর্ডারের ক্ষেত্রে, ±0.02mm-এর মধ্যে বিচ্যুতি গ্রহণযোগ্য। তবে, প্রিসিশন-গ্রেড স্টিলের জন্য এই টলারেন্স আরও কমিয়ে ±0.02mm করুন।.
- আইডি/ওডি অ্যালাইনমেন্ট: বেশিরভাগ উৎপাদন লাইনের জন্য আদর্শ অভ্যন্তরীণ ব্যাস (ID) Φ৫০৮ মিমি বা Φ৬১০ মিমি প্রয়োজন হয়। ±৫ মিমি-এর বেশি ID বিচ্যুতির কারণে কয়েলটি ডিকয়লার ম্যান্ডেলে সঠিকভাবে বসতে পারে না।.
- সমতলতা ও তরঙ্গ: প্রান্তের ঢেউখেলানো ভাব পরীক্ষা করুন (আদর্শগতভাবে ≤০.৫ মিমি/মি)। প্রান্তগুলো ঢেউখেলানো হলে, স্টিল সোজাভাবে প্রবেশ করবে না, যার ফলে উপাদান নষ্ট হবে এবং যন্ত্রপাতির সম্ভাব্য ক্ষতি হতে পারে।.
| পরিদর্শন বিভাগ | মূল পরামিতি / ফোকাস ক্ষেত্র | গ্রহণযোগ্য সহনশীলতা / মান |
|---|---|---|
| পৃষ্ঠের গুণমান | ফাটল, স্তর, স্তরবিচ্ছিন্নতা, প্রান্ত | কোনো মারাত্মক ত্রুটি নেই; আবরণে কোনো খোসা ওঠা বা ফোস্কা পড়া নেই। |
| জ্যামিতিক অখণ্ডতা | টেলিস্কোপিং এবং এজ বার | টেলিস্কোপিং ≤ ২০ মিমি; প্রান্তের বুর ≤ ০.১ মিমি |
| মাত্রিক (মানক) | বেধ ও প্রস্থের বিচ্যুতি | ±3% এর মধ্যে |
| মাত্রিক (সঠিকতা) | বেধ ও প্রস্থের বিচ্যুতি | ±০.০২ মিমি পর্যন্ত আঁটসাঁট করা হয়েছে |
| অভ্যন্তরীণ ব্যাস (ID) | ডিকয়লার ম্যান্ড্রেল ফিটমেন্ট | আদর্শ Φ৫০৮ মিমি বা Φ৬১০ মিমি (±৫ মিমি) |
| যান্ত্রিক শক্তি | প্রসার্য ফলন এবং অভিঘাত দৃঢ়তা | ইল্ড ≥ ৩৫৫ মেগাপ্যাসকেল (এইচএসএলএ); ইমপ্যাক্ট কেভি২ ≥ ২৭ জুল |
৩. পরীক্ষাগার পরীক্ষা: ইস্পাতের শক্তি যাচাই করা
মিল টেস্ট সার্টিফিকেট এক কথা বলে, কিন্তু দৈবচয়নের ভিত্তিতে করা ল্যাব পরীক্ষা আসল সত্যটা বলে দেয়। একটি কঠোর পরীক্ষা পদ্ধতি তিনটি স্তম্ভের উপর আলোকপাত করে:
- টান পরীক্ষা: মাইক্রোকম্পিউটার-নিয়ন্ত্রিত মেশিন ব্যবহার করে নমুনাগুলোকে টেনে ভেঙে ফেলুন। লো-অ্যালয় হাই-স্ট্রেংথ (HSLA) কয়েলের ক্ষেত্রে, ইল্ড স্ট্রেংথ ≥355MPa আশা করা যায়। যদি ফ্র্যাকচারের পরের প্রসারণ লক্ষ্যমাত্রায় না পৌঁছায়, তাহলে উপাদানটি আপনার ফর্মিং প্রক্রিয়ার জন্য হয়তো খুব বেশি ভঙ্গুর।.
- প্রভাব সহনশীলতা: কাঠামোগত ইস্পাতের (যেমন সেতুর উপাদান) জন্য এটি অত্যন্ত গুরুত্বপূর্ণ। একটি শার্পি পেন্ডুলাম ব্যবহার করে যাচাই করুন যে, উপাদানটি নিম্ন-তাপমাত্রার পরিবেশেও তার দৃঢ়তা—সাধারণত KV2 ≥ 27J—বজায় রাখে কি না।.
- কঠোরতার মানদণ্ড: স্টিলের গ্রেডের উপর নির্ভর করে ব্রিনেল এবং রকওয়েল স্কেলের মধ্যে পরিবর্তন করুন। কয়েলটি "মাঝখানে শক্ত এবং প্রান্তে নরম" নয় তা নিশ্চিত করতে একাধিকবার পরিমাপ নিন।“
৪. শনাক্তকরণযোগ্যতা: লিখিত প্রমাণ
দিনশেষে, একটি পরিদর্শনের সাফল্য তার ফলাফলের ওপরই নির্ভর করে। প্রতিটি ফলাফলকে GB/T 228.1 বা এর সমতুল্য ASTM-এর মতো আন্তর্জাতিক মানের সাথে মিলিয়ে দেখুন।.
প্রতিটি ব্যাচকে তার কাঁচামালের সাথে সংযুক্ত একটি অনন্য শনাক্তকারী প্রদান করা নিশ্চিত করুন। প্রক্রিয়াকরণের পরে যদি কোনো ত্রুটি পাওয়া যায়, তবে আপনাকে অবশ্যই এটি ঠিক কোন সময়ে তৈরি করা হয়েছিল, সেই পর্যন্ত এর উৎস খুঁজে বের করতে সক্ষম হতে হবে। এই “ক্লোজড-লুপ” সিস্টেমটি নিশ্চিত করে যে ত্রুটিপূর্ণ উপাদানকে আলাদা করা, ফেরত পাঠানো বা বাতিল করা হয়—এবং চূড়ান্ত প্রয়োগের জন্য কখনোই পাঠানো হয় না।.