A triagem de qualidade não é apenas um item a ser marcado em uma lista; é a sua primeira linha de defesa contra paradas de produção dispendiosas. Para compradores de bobinas de aço, um protocolo de inspeção robusto deve preencher a lacuna entre "o que está no rótulo" e "o que está no chão do armazém".“
1. A “primeira olhada”: identificando os fatores que podem inviabilizar o negócio
A inspeção visual vai além de uma simples olhada rápida. Essas verificações devem ser realizadas em duas etapas críticas: na chegada inicial ao armazém e imediatamente antes do desenrolamento.
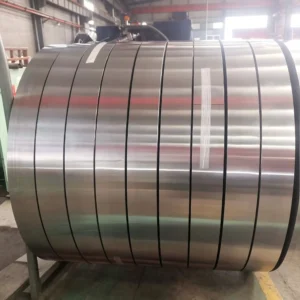
- Sinais de alerta na superfície: Embora pequenos arranhões possam ser tolerados, defeitos graves como rachaduras, excesso de carepa ou delaminação são motivos imediatos para rejeição. Para produtos revestidos (PPGI/PPGL), preste muita atenção às bordas — se você observar descascamento ou bolhas na pintura, todo o lote está comprometido.
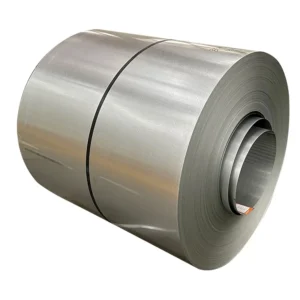
- Integridade Geométrica: Uma bobina de qualidade deve ser um cilindro perfeito. Preste muita atenção ao comprimento (máximo de 20 mm) e às rebarbas nas bordas (devem ser ≤ 0,1 mm). Se as rebarbas forem muito altas, você terá problemas de deslizamento ou de alinhamento durante o desenrolamento.
- O Embalagem Armadilha: Do not ignore the wrapper. Torn moisture-proof paper or snapped steel straps usually mean one thing: rust. Always verify that the physical labels (Batch #, Grade, Specs) perfectly match your Mill Test Certificate (MTC).
2. Precisão é fundamental: Rastreamento da tolerância dimensional
A adequação do processamento depende de números exatos. Nunca confie inteiramente nas estimativas de fábrica; utilize medições em vários pontos ao longo da bobina.
- Espessura e largura: Meça pelo menos 5 seções transversais por bobina. Para pedidos padrão, uma variação de ±3% é aceitável. No entanto, para aço de precisão, reduza essa tolerância para ±0,02 mm.
- Alinhamento ID/OD: A maioria das linhas de produção exige um diâmetro interno (DI) padrão de Φ508mm ou Φ610mm. Uma variação de DI superior a ±5mm pode impedir que a bobina se encaixe corretamente no mandril do desenrolador.
- Planicidade e Ondas: Verifique a ondulação das bordas (idealmente ≤0,5 mm/m). Se as bordas estiverem onduladas, o aço não avançará em linha reta, resultando em desperdício de material e possíveis danos ao equipamento.
| Categoria de Inspeção | Parâmetro chave / Área de foco | Tolerância aceitável / Padrão |
|---|---|---|
| Qualidade da superfície | Rachaduras, descamação, delaminação, bordas | Zero defeitos fatais; sem descascamento/formação de bolhas nos revestimentos. |
| Integridade Geométrica | fresas telescópicas e de borda | Telescópico ≤ 20 mm; Rebarbas nas bordas ≤ 0,1 mm |
| Dimensional (Padrão) | Desvio de espessura e largura | Dentro de ±3% |
| Dimensional (Precisão) | Desvio de espessura e largura | Apertado com uma tolerância de ±0,02 mm |
| Diâmetro interno (DI) | Encaixe do mandril do desenrolador | Padrão Φ508mm ou Φ610mm (±5mm) |
| Resistência mecânica | Limite de escoamento à tração e resistência ao impacto | Rendimento ≥ 355 MPa (HSLA); Impacto KV2 ≥ 27 J |
3. Testes de laboratório: Verificando a “resistência” do aço
O Certificado de Teste de Fábrica conta uma história, mas um teste de laboratório aleatório revela a verdade. Um fluxo de trabalho de testes rigoroso concentra-se em três pilares:
- Ensaio de tração: Utilize máquinas controladas por microcomputador para tracionar as amostras até que se rompam. Para bobinas de liga de baixa liga e alta resistência (HSLA), espere uma resistência ao escoamento de ≥355 MPa. Se o alongamento após a fratura não atingir o valor desejado, o material pode ser muito frágil para o seu processo de conformação.
- Resiliência ao impacto: Isso é crucial para o aço estrutural (como componentes de pontes). Usando um pêndulo Charpy, verifique se o material mantém sua tenacidade — tipicamente KV2 ≥ 27J — mesmo em ambientes de baixa temperatura.
- Padrões de dureza: Dependendo da qualidade do aço, alterne entre as escalas Brinell e Rockwell. Faça várias medições para garantir que a bobina não esteja "dura no meio e macia nas extremidades".“
4. Rastreabilidade: O Rastro de Papel
No final das contas, uma inspeção só é tão boa quanto seu registro. Compare cada resultado com normas internacionais como GB/T 228.1 ou seus equivalentes da ASTM.
Garanta que cada lote receba um identificador único vinculado aos seus dados brutos. Se um defeito for detectado após o processamento, você deve ser capaz de rastreá-lo até a hora exata em que foi produzido. Esse sistema de "circuito fechado" garante que o material não conforme seja isolado, devolvido ou descartado — e nunca enviado para a aplicação final.