Katika eneo kubwa la ujenzi, joto kali, mionzi mikali ya urujuanimno, na—katika baadhi ya maeneo ya pwani—mazingira yenye sifa ya unyevunyevu mwingi na chumvi nyingi huleta changamoto kubwa sana kwa vifaa vya ujenzi. Kama wataalamu waliojikita sana katika tasnia ya chuma na vifaa vya ujenzi, mara nyingi tunasikia malalamiko yanayojirudia kutoka kwa wateja wetu wa Kiafrika: muda mfupi baada ya usakinishaji, mabati yao ya kuezekea au vipengele vya chuma vya miundo huanza kuteseka kutokana na maganda ya zinki na kutu.
Kama inavyotambulika sana katika tasnia, chuma kisicholindwa kinaweza kuathiriwa na kutu haraka kupitia oksidi inayosababishwa na maji na oksijeni; Kuchovya kwa moto hushughulikia hili kwa kuunda kifungo cha metallurgiska kati ya zinki na substrate ya chuma, na hivyo kutengeneza kizuizi kisichoharibika cha kinga. Zinki haitumiki tu kama ngao ya kimwili lakini pia hufanya kazi kama "anodi ya dhabihu," ikiharibu zaidi kulinda substrate ya chuma iliyo chini. Hata hivyo, katika matumizi ya vitendo, kwa nini baadhi ya koili za chuma zilizotengenezwa kwa mabati bado zinaonyesha kung'oa na kupasuka kwa zinki?
Jibu liko katika kila undani wa dakika ya mstari wa uzalishaji. Leo, tunakualika uingie ndani ya kituo cha uzalishaji cha BOMIS kwa uchanganuzi wa kina wa mchakato mzima wa utengenezaji wa koili ya Moto-Dip Galvanized (HDG)—ikiwa ni pamoja na kufungua, kuchuja, kufyonza, kugeuza mabati, kugeuza, na kugeuza mkondo. Jiunge nasi ili kugundua jinsi BOMIS, kupitia viwango vikali vya usindikaji na hatua za udhibiti wa ubora, inavyotatua kwa ufanisi tatizo la kuondoa zinki linalokabili soko la Afrika—kushughulikia suala hilo moja kwa moja kutoka chanzo chake.
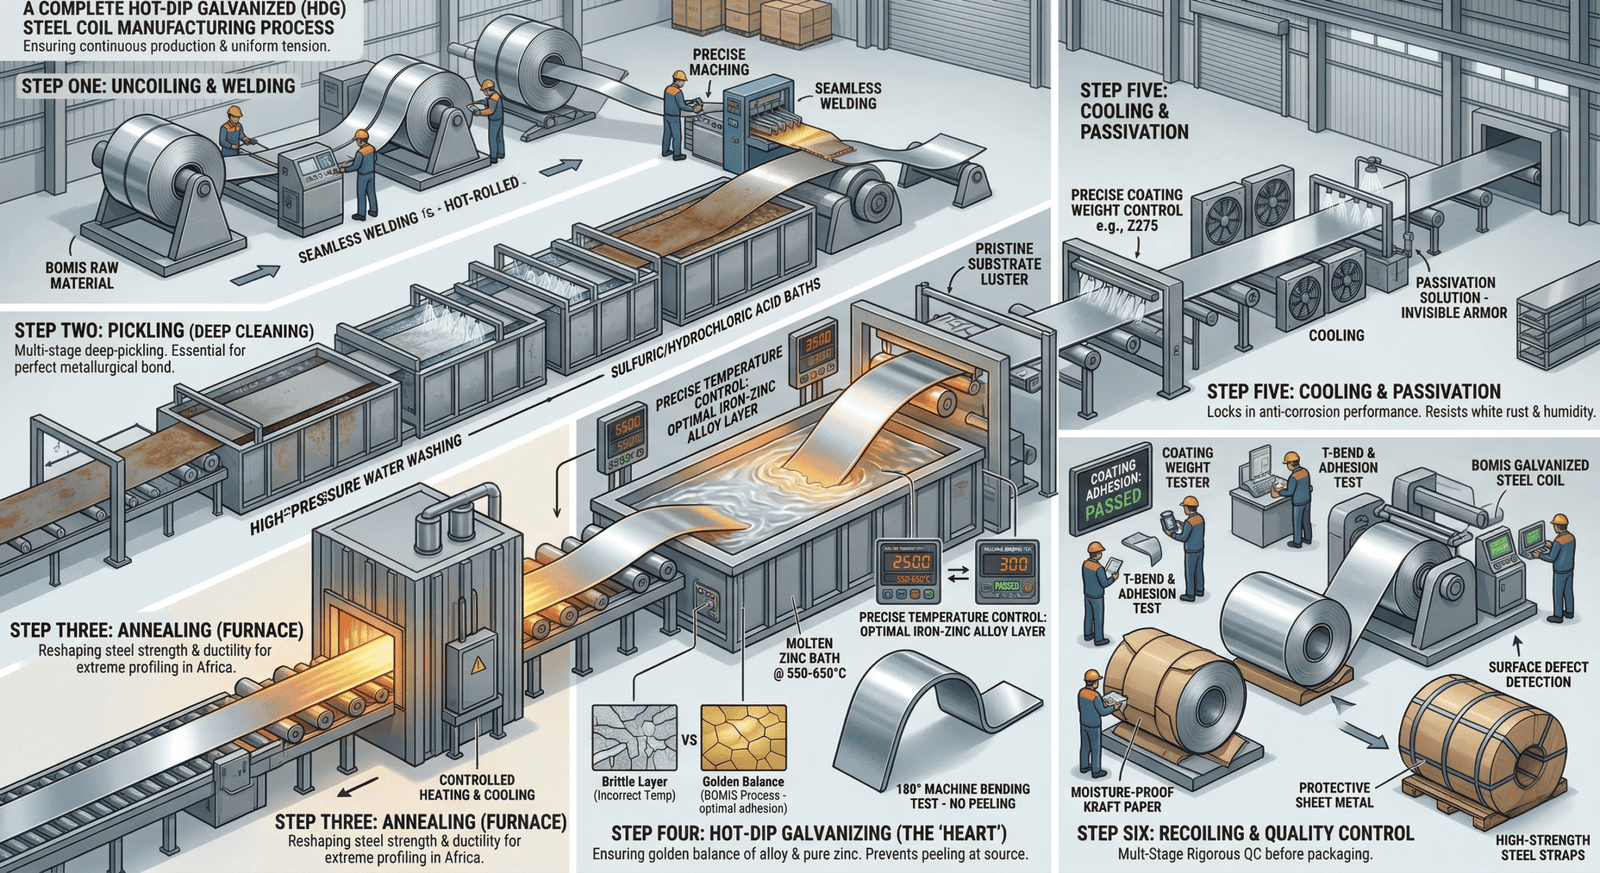
Hatua ya 1: Kufungua na Kuunganisha Ulehemu — Sehemu ya Kuanzia ya Uzalishaji Endelevu
The initial stage of the production line involves loading the raw material—high-quality hot-rolled or koili za chuma zilizoviringishwa kwa baridi—onto an uncoiler for unwinding. To ensure the galvanizing line operates continuously and at a steady pace, we must execute a high-precision, seamless weld to join the tail end of the preceding steel strip to the lead end of the subsequent one. This critical step establishes the foundation for ensuring that the steel strip experiences uniform tension and stress as it traverses through the various treatment tanks downstream.
Hatua ya 2: Kuchuja — “Silaha ya Siri” ya BOMIS ya Kuondoa Kuchuja kwa Zinki
Vituo vingi vya utengenezaji, katika kutafuta kasi ya juu ya uzalishaji, mara nyingi hupunguza kasi wakati wa awamu ya kusafisha uso. Hata hivyo, BOMIS inafanya kazi kwa kanuni ya msingi: "Hauwezi kamwe kupata mipako ya kudumu kwenye uso mchafu."“
Wakati wa hatua ya kuchuja, utepe wa chuma huzamishwa kwenye matangi yenye myeyusho uliotengenezwa kwa usahihi wa asidi ya sulfuriki iliyopunguzwa au asidi hidrokloriki. Lengo kuu la hatua hii ni kuondoa kabisa kiwango cha kinu, kutu, na mafuta yaliyobaki ya kuzungusha kutoka kwenye uso wa chuma. Katika BOMIS, ukamilifu wa mchakato wetu wa kuchuja unazidi viwango vya wastani vya tasnia. Tunatumia mchakato wa kuchuja kwa kina na kuosha maji kwa shinikizo kubwa ili kuhakikisha uso wa substrate unapata mng'ao safi kabisa wa metali. Ni wakati tu substrate ikiwa safi kabisa ndipo zinki iliyoyeyushwa inayofuata inaweza kuunda "mshikamano kamili wa metali" na chuma - sharti la msingi la kuzuia kuchuja kwa mipako ya zinki baadaye.
Hatua ya 3: Kuunganisha — Kuunda Upya Nguvu na Ustahimilivu wa Chuma
Baada ya hatua za awali za matibabu, utepe wa chuma kwa kawaida huwa na ugumu wa juu kiasi, na kuufanya usifae—katika hali yake mbichi—kwa kukidhi mahitaji ya wateja wa Kiafrika wanaohitaji kushinikizwa kwa bati tata. shuka za kuezekea. Ndani ya tanuru ya kunyonya, utepe wa chuma hupashwa joto hadi halijoto maalum na baadaye huwekwa katika mchakato wa kupoeza unaodhibitiwa na taratibu. Utaratibu huu huondoa kwa ufanisi mikazo ya ndani iliyobaki ndani ya utepe wa chuma, na hivyo kuongeza kwa kiasi kikubwa unyumbufu na uimara wake. Shukrani kwa mchakato huu usio na dosari wa kunyonya, koili za chuma zinaweza kupigwa mhuri, kuinama, na kuumbwa katika umbo la ndani barani Afrika bila kuvunjika au kupasuka.
Hatua ya 4: Kuchovya kwa Moto — Uchawi wa Udhibiti Sahihi wa Halijoto katika 550–650°C
Hii ndiyo "moyo" wa mchakato mzima wa uzalishaji. Ukanda wa chuma huzamishwa kwa kasi isiyobadilika ndani ya bafu ya zinki iliyoyeyushwa. Katika hatua hii muhimu, udhibiti sahihi wa halijoto ya bafu ya zinki ndio jambo muhimu linaloamua mshikamano wa mwisho—na hivyo uadilifu—wa mipako ya zinki.
Ili kushughulikia suala lililoenea la soko la kutengana kwa zinki wakati wa usindikaji unaofuata, BOMIS inadumisha kiwango cha juu cha usahihi katika kudhibiti halijoto ya bafu ya zinki ndani ya kiwango cha 550°C hadi 650°C.
Kwa nini kusisitiza kwa ukali sana kiwango hiki maalum cha halijoto? Ikiwa halijoto ni ya chini sana, zinki iliyoyeyuka inaonyesha utelezi duni; hii sio tu husababisha unene usio sawa wa mipako lakini pia huathiri nguvu ya kuunganisha. Kinyume chake, ikiwa halijoto ni ya juu sana au ond haidhibitiwi, safu ya aloi ya chuma-zinki inayoundwa kati ya substrate ya chuma na mipako ya zinki itakua kubwa kupita kiasi; hii inafanya mipako yote kuwa tete sana—na kuifanya ipasuke au kupasuka mara moja—wakati nyenzo hiyo inapopinda au kuunda umbo.
Kupitia udhibiti huu sahihi na wa halijoto thabiti ndani ya safu ya 550–650°C, BOMIS inahakikisha kwamba uwiano kati ya safu ya aloi ya chuma-zinki na safu safi ya kinga ya zinki unafikia usawa bora wa "dhahabu". Hata inapowekwa kwenye mashine kali ya digrii 180 kwenye viwanda vya wateja wetu barani Afrika, mipako ya zinki inabaki imeunganishwa kwa nguvu na sehemu ya chini ya chuma. Hii huondoa kwa ufanisi na kwa ukamilifu—hapo hapo kwenye chanzo—kung'oa na kupasuka kwa safu ya zinki, maumivu ya kichwa yanayoendelea kwa wateja wetu wa Afrika.
Hatua ya 5: Kupoeza na Kupunguza Uzito (Baada ya Matibabu) — Kuzuia Utendaji wa Kupambana na Kutu
Baada ya kutoka kwenye sufuria ya zinki, zinki yoyote iliyoyeyushwa iliyozidi huondolewa kwa usahihi kwa kutumia visu vya hewa ili kudhibiti uzito wa mwisho wa mipako (km, kufikia viwango vya kimataifa kama vile Z275, G90, au G60). Baadaye, utepe wa chuma huingia katika awamu ya kupoeza, na kuruhusu safu ya zinki kuganda kikamilifu.
Ifuatayo inakuja matibabu muhimu ya upitishaji. Tunatumia mchanganyiko maalum wa kemikali wa upitishaji sawasawa kwenye uso wa mipako ya zinki. "Silaha" hii isiyoonekana na inayoonekana huziba unyevu wa angahewa kwa ufanisi, na hivyo kuongeza upinzani wa kutu kwa kiasi kikubwa. Inahakikisha kwamba koili za chuma Hazipati "kutu nyeupe" isiyopendeza kwa urahisi wakati wa safari ndefu ya meli za kimataifa za baharini au zikiwa zimehifadhiwa katika mazingira ya pwani yenye unyevunyevu mwingi barani Afrika.
Hatua ya 6: Kurudisha Ubora na Udhibiti wa Ubora wa BOMIS wa Hatua Nyingi
Katika BOMIS, bidhaa inayotoka kwenye mstari wa uzalishaji inaashiria mwanzo tu wa mchakato. Kila kundi la koili za chuma zinazoelekea Afrika lazima zipitie mfumo mkali wa ukaguzi wa ubora sanifu wa BOMIS:
Jaribio la Uzito wa Mipako: Tunafuata viwango vya kimataifa, kama vile ASTM, kwa kutumia vifaa vya usahihi kupima unene wa safu ya zinki. BOMIS inaahidi kutoa "ufundi kamili na vifaa kamili," kamwe haipotoshi au kuongeza uzito halisi wa mipako ya zinki.
Jaribio la Kupinda na Kushikamana la T: Hili huiga hali mbaya zaidi za kupinda na kubainisha wasifu zinazowakabili wateja wetu. Tunakunja na kulainisha sampuli za majaribio; ikiwa mipako yoyote ya zinki itatoka inapofanyiwa jaribio la kushikamana na tepi, kundi zima hukataliwa mara moja.
Ukaguzi Kamili wa Uso na Mwonekano: Ugunduzi wa kasoro za uso unaojiendesha kiotomatiki kwa kasi ya juu hujumuishwa na ukaguzi upya wa mikono ili kutambua na kuondoa kasoro kama vile madoa yasiyofunikwa au makovu ya zinki.
Hatimaye, koili za chuma zilizoidhinishwa zimefungwa kwa karatasi ya krafti inayostahimili unyevu, zimefunikwa kwa chuma cha kinga, na kufungwa kwa usalama kwa kamba za chuma zenye nguvu nyingi ili kuhakikisha zinafika katika vituo vya wateja wetu bila kuharibika kabisa wakati wa usafirishaji.