নির্মাণকাজের বিশাল পরিমণ্ডলে, প্রচণ্ড তাপ, তীব্র অতিবেগুনি রশ্মি এবং—কিছু উপকূলীয় অঞ্চলে—উচ্চ আর্দ্রতা ও লবণাক্ত পরিবেশ নির্মাণ সামগ্রীর জন্য অত্যন্ত কঠিন প্রতিবন্ধকতা তৈরি করে। ইস্পাত ও নির্মাণ সামগ্রী শিল্পে গভীরভাবে জড়িত পেশাদার হিসেবে, আমরা আমাদের আফ্রিকান গ্রাহকদের কাছ থেকে প্রায়শই একটি পুনরাবৃত্ত অভিযোগ শুনে থাকি: স্থাপনের অল্প সময়ের মধ্যেই তাদের ঢেউখেলানো ছাদের শিট বা কাঠামোগত ইস্পাতের উপাদানগুলোতে জিঙ্কের আস্তরণ উঠে যাওয়া এবং মরিচা পড়া শুরু হয়।.
শিল্পক্ষেত্রে এটি ব্যাপকভাবে স্বীকৃত যে, পানি ও অক্সিজেনের প্রভাবে জারণের ফলে অরক্ষিত ইস্পাত দ্রুত ক্ষয়প্রাপ্ত হয়; হট-ডিপ গ্যালভানাইজিং জিঙ্ক এবং ইস্পাতের মূল স্তরের মধ্যে একটি ধাতুবিদ্যাগত বন্ধন তৈরি করে এই সমস্যার সমাধান করে, যার ফলে একটি অবিনশ্বর প্রতিরক্ষামূলক স্তর গঠিত হয়। জিঙ্ক কেবল একটি ভৌত ঢাল হিসেবেই কাজ করে না, বরং এটি একটি “বলিদানকারী অ্যানোড” হিসেবেও কাজ করে, যা নিচের ইস্পাতের মূল স্তরকে রক্ষা করার জন্য অগ্রাধিকার ভিত্তিতে ক্ষয়প্রাপ্ত হয়। তবুও, বাস্তব প্রয়োগের ক্ষেত্রে, কেন কিছু... গ্যালভানাইজড স্টিলের কয়েল এখনও কি দস্তার ব্যাপক খোসা ওঠা ও খসে পড়া দেখা যাচ্ছে?
উৎপাদন লাইনের প্রতিটি সূক্ষ্ম বিবরণের মধ্যেই এর উত্তর নিহিত রয়েছে। আজ আমরা আপনাকে বোমিস (BOMIS) উৎপাদন কেন্দ্রে আমন্ত্রণ জানাচ্ছি, যেখানে আপনি সম্পূর্ণ হট-ডিপ গ্যালভানাইজড (HDG) কয়েল উৎপাদন প্রক্রিয়ার বিশদ বিবরণ পাবেন—যার মধ্যে রয়েছে কয়েল খোলা, পিকলিং, অ্যানিলিং, গ্যালভানাইজিং, প্যাসিভেশন এবং পুনরায় কয়েল লাগানো। আমাদের সাথে যোগ দিন এবং জানুন, কীভাবে বোমিস তার অত্যন্ত কঠোর প্রক্রিয়াকরণ মান এবং গুণমান নিয়ন্ত্রণ ব্যবস্থার মাধ্যমে আফ্রিকার বাজারের জিঙ্ক-পিলিং সমস্যার কার্যকর সমাধান করে—সমস্যাটির একেবারে উৎস থেকেই তার মোকাবেলা করে।.
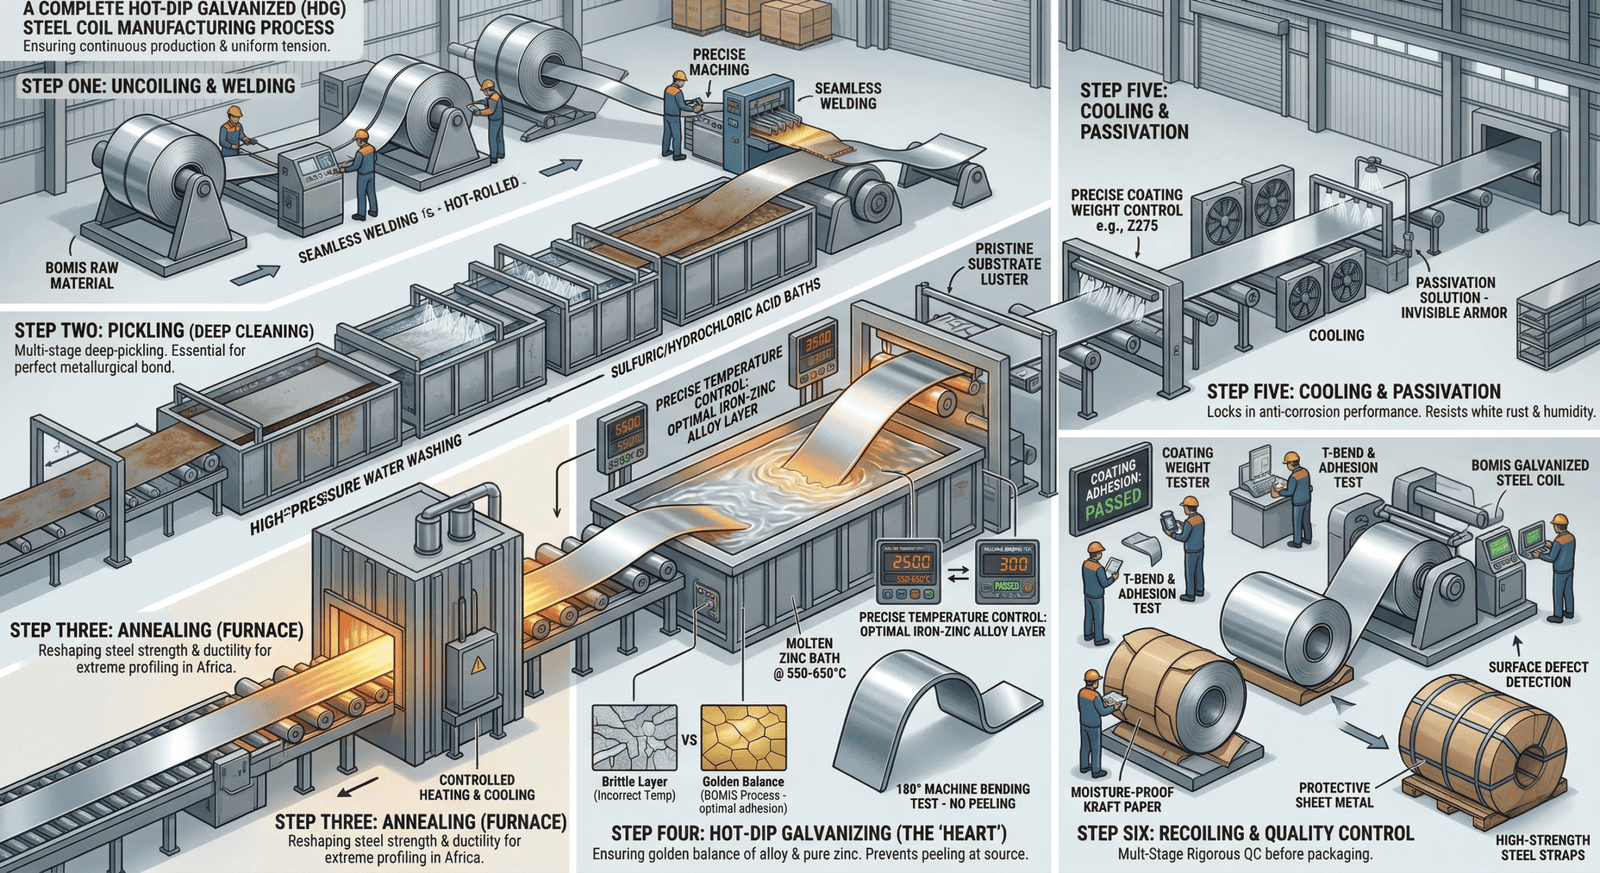
ধাপ ১: কুণ্ডলী খোলা ও ঝালাই করা — অবিচ্ছিন্ন উৎপাদনের সূচনা বিন্দু
উৎপাদন লাইনের প্রাথমিক ধাপে কাঁচামাল লোড করা হয়—উচ্চ-মানের হট-রোল্ড বা কোল্ড-রোল্ড স্টিল কয়েল—আনকোইলার-এ উন্মোচনের জন্য। গ্যালভানাইজিং লাইনটি ধারাবাহিকভাবে এবং স্থিতিশীল গতিতে পরিচালিত হচ্ছে তা নিশ্চিত করতে, আমাদের পূর্ববর্তী স্টীল স্ট্রিপের লেজ প্রান্ত পরবর্তী স্ট্রিপের অগ্রপ্রান্তের সাথে সংযুক্ত করতে উচ্চ-নির্ভুলতা সম্পন্ন, নির্বিঘ্ন ওয়েল্ডিং করতে হবে। এই গুরুত্বপূর্ণ ধাপটি নিশ্চিত করে যে ইস্পাত পটি পরবর্তী বিভিন্ন প্রক্রিয়াকরণ ট্যাঙ্কে অতিক্রম করার সময় সমমাত্রার টান ও চাপ অনুভব করবে।.
ধাপ ২: পিকলিং — জিঙ্ক পিলিং দূর করার জন্য BOMIS-এর “গোপন অস্ত্র”
অনেক উৎপাদন কেন্দ্র উচ্চ উৎপাদন গতি অর্জনের চেষ্টায় প্রায়শই পৃষ্ঠতল পরিষ্কার করার পর্যায়ে দায়সারাভাবে কাজ করে। তবে, বোমিস একটি মৌলিক নীতির উপর ভিত্তি করে কাজ করে: “নোংরা পৃষ্ঠতলে কখনও টেকসই প্রলেপ তৈরি করা যায় না।”
পিকলিং পর্যায়ে, স্টিলের পাতটিকে লঘু সালফিউরিক অ্যাসিড বা হাইড্রোক্লোরিক অ্যাসিডের সুনির্দিষ্টভাবে প্রস্তুতকৃত দ্রবণযুক্ত ট্যাঙ্কে ডুবিয়ে রাখা হয়। এই ধাপের প্রধান উদ্দেশ্য হলো স্টিলের পৃষ্ঠ থেকে মিল স্কেল, মরিচা এবং অবশিষ্ট রোলিং অয়েল সম্পূর্ণরূপে অপসারণ করা। BOMIS-এ, আমাদের পিকলিং প্রক্রিয়ার পুঙ্খানুপুঙ্খতা শিল্পের গড় মানকে অনেক ছাড়িয়ে যায়। আমরা একটি বহু-পর্যায়ের ডিপ-পিকলিং এবং উচ্চ-চাপের জল-ধৌতকরণ প্রক্রিয়া ব্যবহার করি, যাতে মূল পৃষ্ঠটি একটি সম্পূর্ণ নির্মল, ধাতব ঔজ্জ্বল্য অর্জন করে। শুধুমাত্র যখন মূল পৃষ্ঠটি নিখুঁতভাবে পরিষ্কার থাকে, তখনই পরবর্তী গলিত জিঙ্ক স্টিলের সাথে একটি নিখুঁত "ধাতব বন্ধন" তৈরি করতে পারে—যা পরবর্তীতে জিঙ্ক আবরণের ব্যাপক খোসা ওঠা রোধ করার জন্য একটি মৌলিক পূর্বশর্ত।.
ধাপ ৩: অ্যানিলিং — ইস্পাতের শক্তি ও স্থিতিস্থাপকতা পুনর্গঠন
প্রাথমিক প্রক্রিয়াজাতকরণের পর, স্টিলের স্ট্রিপটিতে সাধারণত তুলনামূলকভাবে উচ্চ কাঠিন্য থাকে, যার ফলে এটি কাঁচা অবস্থায় আফ্রিকার সেইসব গ্রাহকদের চাহিদা মেটানোর জন্য অনুপযুক্ত, যাদের জটিল ঢেউখেলানো কার্ডবোর্ড চাপ দিয়ে তৈরি করার প্রয়োজন হয়। ছাদের শিট. অ্যানিলিং চুল্লির ভিতরে ইস্পাতের পাতকে একটি নির্দিষ্ট তাপমাত্রায় উত্তপ্ত করা হয় এবং পরবর্তীতে একটি নিয়ন্ত্রিত, ধীর শীতলীকরণ প্রক্রিয়ার মধ্য দিয়ে নিয়ে যাওয়া হয়। এই পদ্ধতিটি ইস্পাতের পাতের ভেতরের অবশিষ্ট পীড়ন কার্যকরভাবে দূর করে, যার ফলে এর নমনীয়তা এবং দৃঢ়তা উল্লেখযোগ্যভাবে বৃদ্ধি পায়। এই ত্রুটিহীন অ্যানিলিং প্রক্রিয়ার কল্যাণে, ইস্পাতের কয়েলগুলোকে ভঙ্গুর ফাটল বা চিড় ধরা ছাড়াই আফ্রিকার স্থানীয়ভাবে স্ট্যাম্প করা, বাঁকানো এবং বিভিন্ন আকার দেওয়া যায়।.
ধাপ ৪: হট-ডিপ গ্যালভানাইজিং — ৫৫০–৬৫০° সেলসিয়াস তাপমাত্রায় সুনির্দিষ্ট তাপমাত্রা নিয়ন্ত্রণের জাদু
এটিই সমগ্র উৎপাদন প্রক্রিয়ার কেন্দ্রবিন্দু। ইস্পাতের পাতটিকে একটি স্থির গতিতে গলিত জিঙ্কের পাত্রে নিমজ্জিত করা হয়। এই গুরুত্বপূর্ণ পর্যায়ে, জিঙ্কের পাত্রের তাপমাত্রার সুনির্দিষ্ট নিয়ন্ত্রণই জিঙ্ক আবরণের চূড়ান্ত আসঞ্জন—এবং ফলস্বরূপ এর অখণ্ডতা—নির্ণায়ক ভূমিকা পালন করে।.
পরবর্তী প্রক্রিয়াকরণের সময় জিঙ্ক বিচ্ছিন্ন হয়ে যাওয়ার প্রচলিত বাজার সমস্যাটির সমাধান করতে, বোমিস ৫৫০°C থেকে ৬৫০°C পরিসরের মধ্যে জিঙ্ক বাথের তাপমাত্রা নিয়ন্ত্রণে অত্যন্ত উচ্চ স্তরের নির্ভুলতা বজায় রাখে।.
এই নির্দিষ্ট তাপমাত্রার পরিসরের উপর এত কঠোরভাবে জোর দেওয়ার কারণ কী? তাপমাত্রা খুব কম হলে, গলিত জিঙ্কের প্রবাহ ক্ষমতা কমে যায়; এর ফলে শুধু যে প্রলেপের পুরুত্ব অসমান হয় তাই নয়, বরং বন্ধন শক্তিও দুর্বল হয়ে পড়ে। অপরদিকে, তাপমাত্রা খুব বেশি হলে বা নিয়ন্ত্রণের বাইরে চলে গেলে, স্টিলের ভিত্তি এবং জিঙ্কের প্রলেপের মধ্যে গঠিত লোহা-জিঙ্ক সংকর স্তরটি অতিরিক্ত বড় হয়ে যায়; এর ফলে পুরো প্রলেপটি অত্যন্ত ভঙ্গুর হয়ে পড়ে—যার কারণে পরবর্তীতে উপাদানটিকে বাঁকানো বা কোনো আকার দেওয়ার সময় তা সঙ্গে সঙ্গে ভেঙে বা ফেটে যায়।.
৫৫০–৬৫০°C পরিসরের মধ্যে এই সুনির্দিষ্ট, স্থির-তাপমাত্রা নিয়ন্ত্রণের মাধ্যমে, বোমিস নিশ্চিত করে যে লোহা-জিঙ্ক সংকর স্তর এবং বিশুদ্ধ জিঙ্কের প্রতিরক্ষামূলক স্তরের অনুপাত একটি সর্বোত্তম, “সোনালী” ভারসাম্য অর্জন করে। এমনকি আফ্রিকায় আমাদের গ্রাহকদের কারখানায় কঠোর ১৮০-ডিগ্রি মেশিন বেন্ডিংয়ের শিকার হলেও, জিঙ্কের প্রলেপটি ইস্পাতের মূল কাঠামোর সাথে দৃঢ়ভাবে সংযুক্ত থাকে। এটি কার্যকরভাবে এবং সম্পূর্ণরূপে—একেবারে গোড়া থেকেই—জিঙ্কের স্তরের খোসা ওঠা এবং খসে পড়াকে নির্মূল করে, যা আমাদের আফ্রিকান গ্রাহকদের জন্য একটি দীর্ঘস্থায়ী মাথাব্যথার কারণ ছিল।.
ধাপ ৫: শীতলীকরণ ও নিষ্ক্রিয়করণ (চিকিৎসা-পরবর্তী) — ক্ষয়রোধী কার্যকারিতা সুনিশ্চিত করা
জিঙ্ক পাত্র থেকে বের করার পর, চূড়ান্ত আবরণের ওজন (যেমন, Z275, G90, বা G60-এর মতো আন্তর্জাতিক মান পূরণের জন্য) নিয়ন্ত্রণ করতে এয়ার নাইফ ব্যবহার করে অতিরিক্ত গলিত জিঙ্ক সূক্ষ্মভাবে অপসারণ করা হয়। এরপরে, স্টিলের স্ট্রিপটি শীতলীকরণ পর্যায়ে প্রবেশ করে, যা জিঙ্কের স্তরটিকে সম্পূর্ণরূপে কঠিন হতে সাহায্য করে।.
এরপর আসে গুরুত্বপূর্ণ প্যাসিভেশন ট্রিটমেন্ট। আমরা জিঙ্ক কোটিং-এর পৃষ্ঠ জুড়ে একটি বিশেষ রাসায়নিক প্যাসিভেশন দ্রবণ সমানভাবে প্রয়োগ করি। এই অদৃশ্য, স্বচ্ছ “বর্ম” কার্যকরভাবে বায়ুমণ্ডলীয় আর্দ্রতাকে আটকে দেয়, যার ফলে ক্ষয় প্রতিরোধ ক্ষমতা উল্লেখযোগ্যভাবে বৃদ্ধি পায়। এটি নিশ্চিত করে যে... ইস্পাত কয়েল আন্তর্জাতিক সামুদ্রিক পরিবহনের দীর্ঘ যাত্রাপথে অথবা আফ্রিকার উচ্চ-আর্দ্রতাযুক্ত উপকূলীয় পরিবেশে সংরক্ষিত থাকাকালীন এগুলিতে সহজে দৃষ্টিকটু “সাদা মরিচা” পড়ে না।.
ধাপ ৬: রিকয়েলিং এবং BOMIS বহু-পর্যায়ের গুণমান নিয়ন্ত্রণ
BOMIS-এ, উৎপাদন লাইন থেকে বেরিয়ে আসা একটি পণ্য কেবল প্রক্রিয়ার সূচনা মাত্র। আফ্রিকার জন্য পাঠানো স্টিল কয়েলের প্রতিটি ব্যাচকে অবশ্যই BOMIS-এর কঠোর মানসম্মত গুণমান পরিদর্শন পদ্ধতির মধ্য দিয়ে যেতে হয়:
কোটিং ওজন পরীক্ষা: আমরা জিঙ্ক স্তরের পুরুত্ব পরিমাপ করার জন্য নির্ভুল যন্ত্র ব্যবহার করে ASTM-এর মতো আন্তর্জাতিক মান কঠোরভাবে মেনে চলি। BOMIS প্রকৃত জিঙ্ক কোটিং-এর ওজন কখনও ভুলভাবে উপস্থাপন বা বাড়িয়ে না বলে “সম্পূর্ণ কারুকার্য এবং সম্পূর্ণ উপকরণ” সরবরাহ করার অঙ্গীকার করে।.
টি-বেন্ড ও অ্যাডহেশন টেস্ট: এটি আমাদের গ্রাহকদের সম্মুখীন হওয়া সবচেয়ে চরম বাঁকানো এবং আকৃতি পরিবর্তনের পরিস্থিতিগুলোর অনুকরণ করে। আমরা পরীক্ষার নমুনাগুলোকে ভাঁজ করে ও চ্যাপ্টা করি; টেপ অ্যাডহেশন টেস্ট করার সময় যদি কোনো জিঙ্ক কোটিং উঠে যায়, তাহলে পুরো ব্যাচটি তাৎক্ষণিকভাবে বাতিল করে দেওয়া হয়।.
ব্যাপক পৃষ্ঠতল ও বাহ্যিক পরিদর্শন: উচ্চ-গতির স্বয়ংক্রিয় পৃষ্ঠতল ত্রুটি সনাক্তকরণ পদ্ধতির সাথে ম্যানুয়াল পুনঃপরিদর্শনকে একত্রিত করে প্রলেপহীন স্থান বা জিঙ্কের দাগের মতো ত্রুটিগুলি চিহ্নিত ও দূর করা হয়।.
অবশেষে, অনুমোদিত স্টিলের কয়েলগুলোকে আর্দ্রতারোধী ক্রাফট পেপারে মোড়ানো হয়, সুরক্ষামূলক শিট মেটালের আবরণে আবদ্ধ করা হয় এবং উচ্চ-শক্তির স্টিলের স্ট্র্যাপ দিয়ে মজবুতভাবে বাঁধা হয়, যাতে পরিবহনের সময় সেগুলো আমাদের গ্রাহকদের প্রতিষ্ঠানে সম্পূর্ণ অক্ষত অবস্থায় পৌঁছায়।.