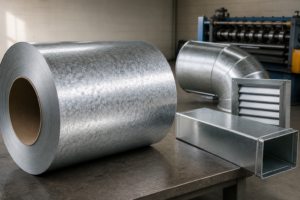
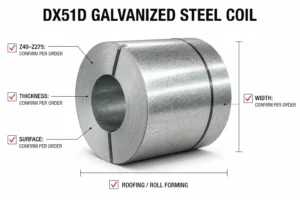
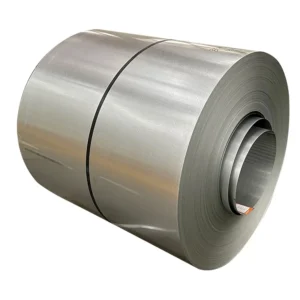
در گستره وسیع ساختوساز، گرمای شدید، تابش فرابنفش قوی و در برخی مناطق ساحلی، محیطهایی با رطوبت و شوری بالا، چالشهای بسیار سختگیرانهای را برای مصالح ساختمانی به وجود میآورند. ما بهعنوان متخصصانی که ریشههای عمیقی در صنعت فولاد و مصالح ساختمانی داریم، اغلب شکایتی مکرر از مشتریان آفریقاییمان میشنویم: اندکی پس از نصب، ورقهای سقف موجدار یا اجزای فولادی سازهای آنها دچار پوستهشدن روی و زنگزدگی میشوند.
همانطور که در صنعت بهطور گسترده پذیرفته شده است، فولاد بدون محافظ در برابر خوردگی سریع ناشی از اکسیداسیون آب و اکسیژن آسیبپذیر است؛ گالوانیزه غوطهوری داغ با ایجاد پیوند متالورژیکی بین روی و زیرلایه فولادی به این مشکل میپردازد و بدین ترتیب یک مانع محافظتی تخریبناپذیر تشکیل میدهد. روی نه تنها بهعنوان یک سپر فیزیکی عمل میکند، بلکه بهعنوان یک “آند فداشونده” نیز عمل میکند و ترجیحاً خود را خوردگی میدهد تا از زیرلایه فولادی محافظت کند. با این حال، در کاربردهای عملی، چرا برخی نوارهای فولادی گالوانیزه هنوز دچار پوستهریزی و فلسشدن گستردهٔ روی هستید؟
پاسخ در هر جزئیات ریز خط تولید نهفته است. امروز شما را دعوت میکنیم تا وارد تأسیسات تولید BOMIS شوید و به تفصیل فرآیند کامل تولید کویل گالوانیزه غوطهوری داغ (HDG) را بررسی کنید—که شامل بازکردن کویل، اسیدشویی، آنیلینگ، گالوانیزهسازی، پاسیواسیون و دوباره کویلکردن است. به ما بپیوندید تا کشف کنید چگونه BOMIS، از طریق استانداردهای پردازش و اقدامات کنترل کیفیت فوقالعاده سختگیرانه، معضل پوستهشدن روی را که بازار آفریقا با آن مواجه است، به طور مؤثر حل میکند و این مشکل را درست از ریشه برطرف میسازد.
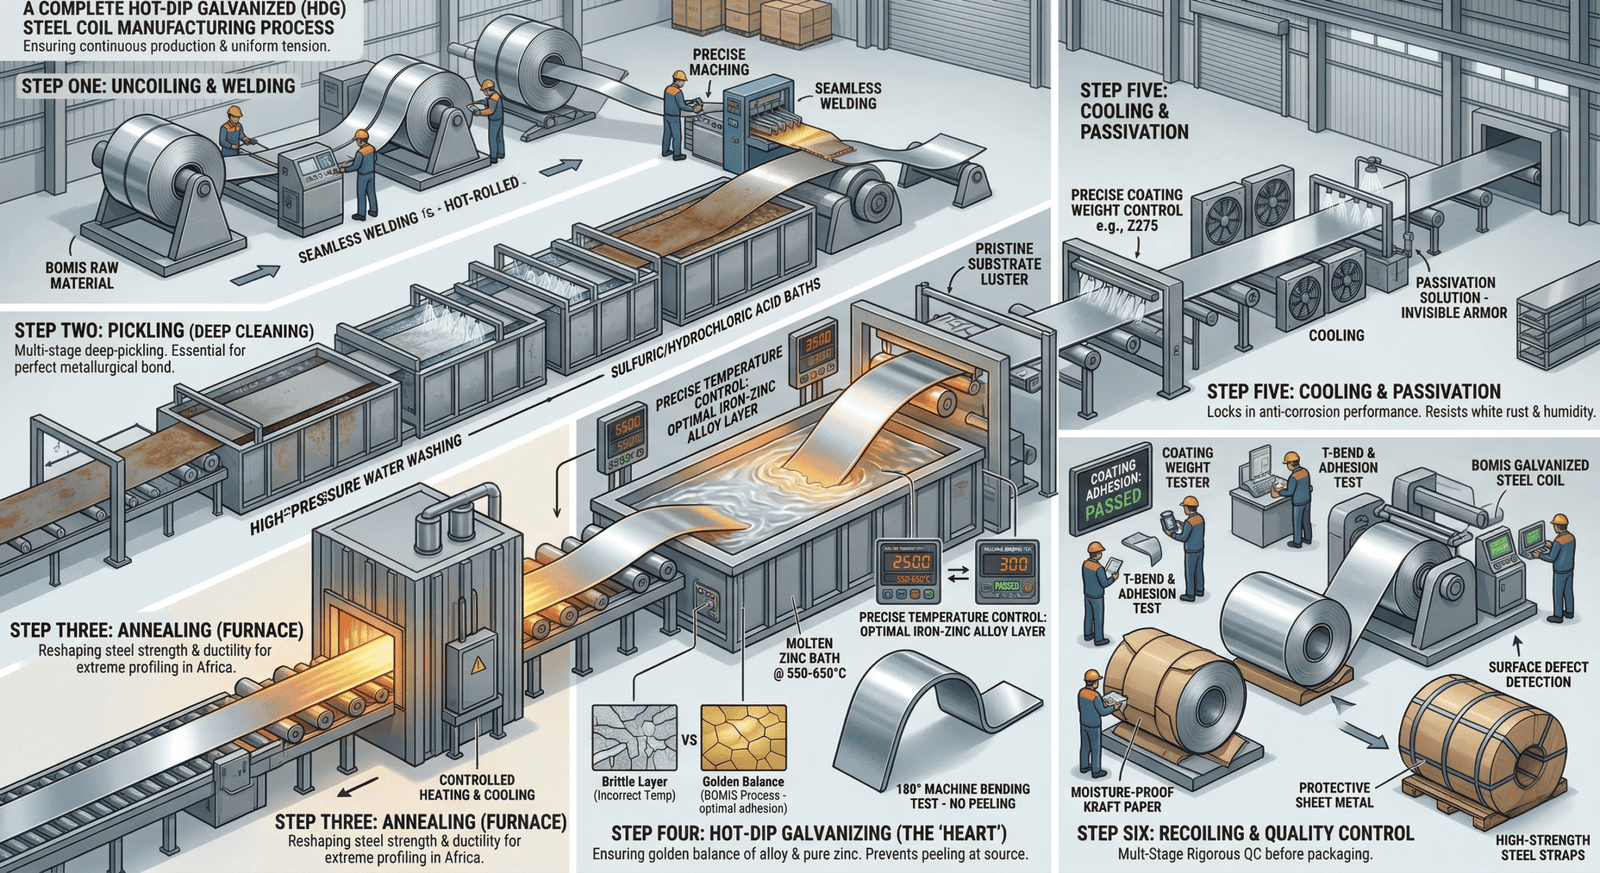
مرحله ۱: بازکردن و جوشکاری — نقطه شروع تولید مستمر
مرحلهٔ اولیهٔ خط تولید شامل بارگیری مادهٔ خام—نورد گرم با کیفیت بالا یا قرقرههای فولادی نورد سرد—به سمت دستگاه بازکننده برای باز کردن. برای اطمینان از کارکرد مداوم و با سرعت ثابت خط گالوانیزه، باید یک جوشکاری بیدرز و با دقت بالا انجام دهیم تا انتهای نوار فولادی قبلی را به ابتدای نوار بعدی متصل کنیم. این مرحله حیاتی، شالوده را برای اطمینان از اینکه نوار فولادی در حین عبور از مخازن مختلف فرآوری در پاییندست، تنش و فشار یکنواختی را تجربه کند، فراهم میآورد.
مرحله ۲: شورهگذاری — “سلاح مخفی” BOMIS برای از بین بردن پوستهریزی رویفلزی
بسیاری از کارخانههای تولیدی در تلاش برای دستیابی به سرعتهای بالای تولید، اغلب در مرحلهٔ تمیزکاری سطح از استانداردها میگذرند. با این حال، BOMIS بر یک اصل اساسی عمل میکند: “هرگز نمیتوان روی سطحی کثیف پوشش بادوامی ایجاد کرد.”
در مرحلهٔ اسیدشویی، نوار فولادی در تانکهایی حاوی محلولهای با فرمول دقیق از اسید سولفوریک رقیق یا اسید هیدروکلریک غوطهور میشود. هدف اصلی این مرحله، پاکسازی کامل پوستهٔ نورد، زنگزدگی و روغنهای باقیمانده از سطح فولاد است. در شرکت BOMIS، دقت فرآیند پاککاری ما بسیار فراتر از استانداردهای متوسط صنعت است. ما از فرآیند چندمرحلهای پاککاری عمیق و شستشوی با آب تحت فشار بالا استفاده میکنیم تا سطح زیرلایه به درخششی کاملاً متالیک و بکر دست یابد. تنها زمانی که سطح زیرین بینقص تمیز باشد، روی مذاب بعدی میتواند یک “پیوند متالورژیکی” کامل با فولاد ایجاد کند—که این امر پیشنیاز اساسی برای جلوگیری از پوستهشدن گسترده پوشش روی در مراحل بعدی است.
مرحله ۳: آنیلینگ — بازآرایی استحکام و انعطافپذیری فولاد
پس از مراحل پیشپردازش، نوار فولادی معمولاً سختی نسبتاً بالایی دارد که آن را در حالت خام برای برآورده کردن نیازهای مشتریان آفریقایی که به پرس ورقهای موجدار پیچیده نیاز دارند، نامناسب میسازد. ورقهای سقف. در داخل کورهٔ آنیل، نوار فولادی تا دمای مشخصی حرارت داده میشود و سپس تحت فرآیند خنکسازی کنترلشده و تدریجی قرار میگیرد. این روش بهطور مؤثر تنشهای باقیماندهٔ داخلی را در نوار فولادی از بین میبرد و در نتیجه انعطافپذیری و استحکام آن را بهطور قابلتوجهی افزایش میدهد. به لطف این فرآیند آنیل بینقص، قرقرههای فولادی میتوانند بدون شکست شکننده یا ترکخوردگی، بهصورت محلی در آفریقا پرسکاری، خمکاری و شکلدهی شوند.
مرحلهٔ ۴: گالوانیزهٔ غوطهوری داغ — جادوی کنترل دقیق دما در ۵۵۰–۶۵۰ درجهٔ سانتیگراد
این بخش “قلب” کل فرآیند تولید است. نوار فولادی با سرعت ثابت در حمام روی مذاب غوطهور میشود. در این مرحلهٔ حیاتی، کنترل دقیق دمای حمام روی عامل تعیینکنندهای است که چسبندگی نهایی—و در نتیجه یکپارچگی—روکش روی را مشخص میکند.
برای رفع مشکل رایج بازار در جدا شدن روی در مراحل فرآوری بعدی، شرکت BOMIS سطح دقت فوقالعادهای را در کنترل دمای حمام روی در بازهٔ ۵۵۰ تا ۶۵۰ درجهٔ سانتیگراد حفظ میکند.
چرا اینقدر سختگیرانه بر این بازه دمایی خاص اصرار میشود؟ اگر دما خیلی پایین باشد، روی مذاب سیالیت ضعیفی دارد؛ این نه تنها منجر به ضخامت نامنظم پوشش میشود بلکه مقاومت پیوند را نیز کاهش میدهد. برعکس، اگر دما بیش از حد بالا باشد یا از کنترل خارج شود، لایه آلیاژ آهن-روی که بین زیرلایه فولادی و پوشش روی تشکیل میشود، بیش از حد بزرگ خواهد شد؛ این امر باعث میشود کل پوشش بسیار شکننده شود و هنگام خمکاری یا شکلدهی بعدی، فوراً دچار شکستگی یا ترک شود.
از طریق این کنترل دقیق دما در محدودهٔ ۵۵۰–۶۵۰ درجهٔ سانتیگراد، BOMIS تضمین میکند که نسبت بین لایهٔ آلیاژی آهن-روی و لایهٔ محافظ روی خالص به تعادل بهینه و “طلایی” دست یابد. حتی زمانی که در کارخانههای مشتریان ما در آفریقا تحت خمش مکانیکی سخت ۱۸۰ درجه قرار میگیرد، پوشش روی بهطور محکم به زیرلایه فولادی متصل میماند. این امر بهطور مؤثر و جامع—در خود منبع—لایهبرداری و پوستهپوسته شدن لایه روی را که همواره دغدغهای برای مشتریان آفریقایی ما بوده است، از بین میبرد.
مرحله ۵: خنکسازی و پاسیواسیون (پس از عملیات) — تثبیت عملکرد ضد خوردگی
پس از خروج از دیگ روی، هرگونه روی مذاب اضافی با استفاده از چاقوهای هوایی بهطور دقیق حذف میشود تا وزن نهایی پوشش کنترل شود (برای مثال، مطابق استانداردهای بینالمللی مانند Z275، G90 یا G60). سپس نوار فولادی وارد مرحله خنککاری میشود که امکان جامد شدن کامل لایه روی را فراهم میکند.
در ادامه، عملیات مهم پاسیواسیون انجام میشود. ما یک محلول شیمیایی پاسیواسیون تخصصی را بهطور یکنواخت روی سطح پوشش روی اعمال میکنیم. این “زره” نامرئی و شفاف بهطور مؤثر رطوبت جو را مهروموم میکند و بدین ترتیب مقاومت در برابر خوردگی را بهطور قابلتوجهی افزایش میدهد. این اطمینان را میدهد که فولادهای رولشده در طول سفر طولانی حملونقل دریایی بینالمللی یا هنگام نگهداری در محیطهای ساحلی با رطوبت بالا در آفریقا، به راحتی دچار زنگزدگی سفید زشت نمیشوند.
مرحله ۶: پسگردانی و کنترل کیفیت چندمرحلهای BOMIS
در BOMIS، محصولی که از خط تولید خارج میشود تنها آغاز فرایند است. هر دسته از کویلهای فولادی که برای آفریقا در نظر گرفته شدهاند باید تحت سیستم بازرسی کیفیت استانداردشده و سختگیرانه BOMIS قرار گیرند:
آزمایش وزن پوشش: ما بهطور دقیق از استانداردهای بینالمللی مانند ASTM پیروی میکنیم و با استفاده از ابزارهای دقیق، ضخامت لایه روی را اندازهگیری میکنیم. BOMIS متعهد است “کیفیت کامل کار و مواد کامل” را ارائه دهد و هرگز وزن واقعی پوشش روی را تحریف یا بزرگنمایی نکند.
آزمایش خمش T و چسبندگی: این آزمایش شدیدترین سناریوهای خمش و پروفیلسازی را که مشتریان ما با آن مواجه میشوند شبیهسازی میکند. ما نمونههای آزمایشی را تا کرده و صاف میکنیم؛ اگر در حین آزمایش چسبندگی نوار، هر لایه رویی رویش کنده شود، کل دستهبندی بلافاصله رد میشود.
بازرسی جامع سطح و ظاهر: تشخیص خودکار و با سرعت بالا نقصهای سطحی همراه با بازرسی مجدد دستی ترکیب میشود تا نواقصی مانند نقاط بدون پوشش یا جای زخمهای روی را شناسایی و برطرف کند.
در نهایت، کویلهای فولادی تأییدشده در کاغذ کرافت ضد رطوبت پیچیده شده، در ورق فلزی محافظ قرار گرفته و با تسمههای فولادی با مقاومت بالا محکم بسته میشوند تا در حین حملونقل بدون هیچگونه آسیبی به محل مشتریان ما برسند.