A faɗin fagen gine-gine, zafi mai tsanani, hasken ultraviolet mai ƙarfi, da kuma—a wasu yankunan bakin teku—mahalli masu ɗauke da danshi da gishiri mai yawa suna haifar da ƙalubale masu matuƙar tsanani ga kayan gini. A matsayin ƙwararru masu zurfin tushe a masana'antar ƙarfe da kayan gini, sau da yawa muna jin korafi mai maimaituwa daga abokan cinikinmu 'yan Afirka: ba da jimawa ba bayan girkawa, faranti rufin su na corrugated ko sassan ƙarfe na tsari suna fara fuskantar zamewar zinc da samuwar tsatsa.
Kamar yadda aka yarda da shi sosai a masana'antu, ƙarfe mara kariya yana da saurin lalacewa ta hanyar oxidization da ruwa da iskar oxygen ke haifarwa; Hot-dip Galvanizing na magance wannan ta hanyar ƙirƙirar haɗin ƙarfe tsakanin zinc da tushen ƙarfe, wanda hakan ke samar da katanga mai kariya wadda ba za a iya lalata ba. Zinc ba wai kawai yana aiki a matsayin kariya ta zahiri ba, har ma yana aiki a matsayin “anoda na sadaukarwa,” yana lalacewa da farko don kare ƙarfen da ke ƙasa. Amma, a aikace-aikace, me ya sa wasu ƙuƙule-ƙuƙule na bakin ƙarfe da aka galvanize Shin har yanzu yana nuna yaduwar tsagewar zinc da tarwatsewa?
Amsar tana cikin kowane ƙaramin bayani na layin samarwa. A yau, muna gayyatar ku ku shiga cikin cibiyar samarwa ta BOMIS don cikakken bayani kan dukkan tsarin kera kwayar Hot-Dip Galvanized (HDG)—wanda ya haɗa da buɗe kwaya, tsabtace ƙarfe, sanyaya, galvanizing, hana lalacewa, da sake nade kwaya. Ku zo ku gano yadda BOMIS, ta hanyar matakan sarrafawa masu tsauri da matakan kula da inganci, ke magance matsalar zubewar zinc da kasuwar Afirka ke fuskanta—ta hanyar magance matsalar tun daga tushen ta.
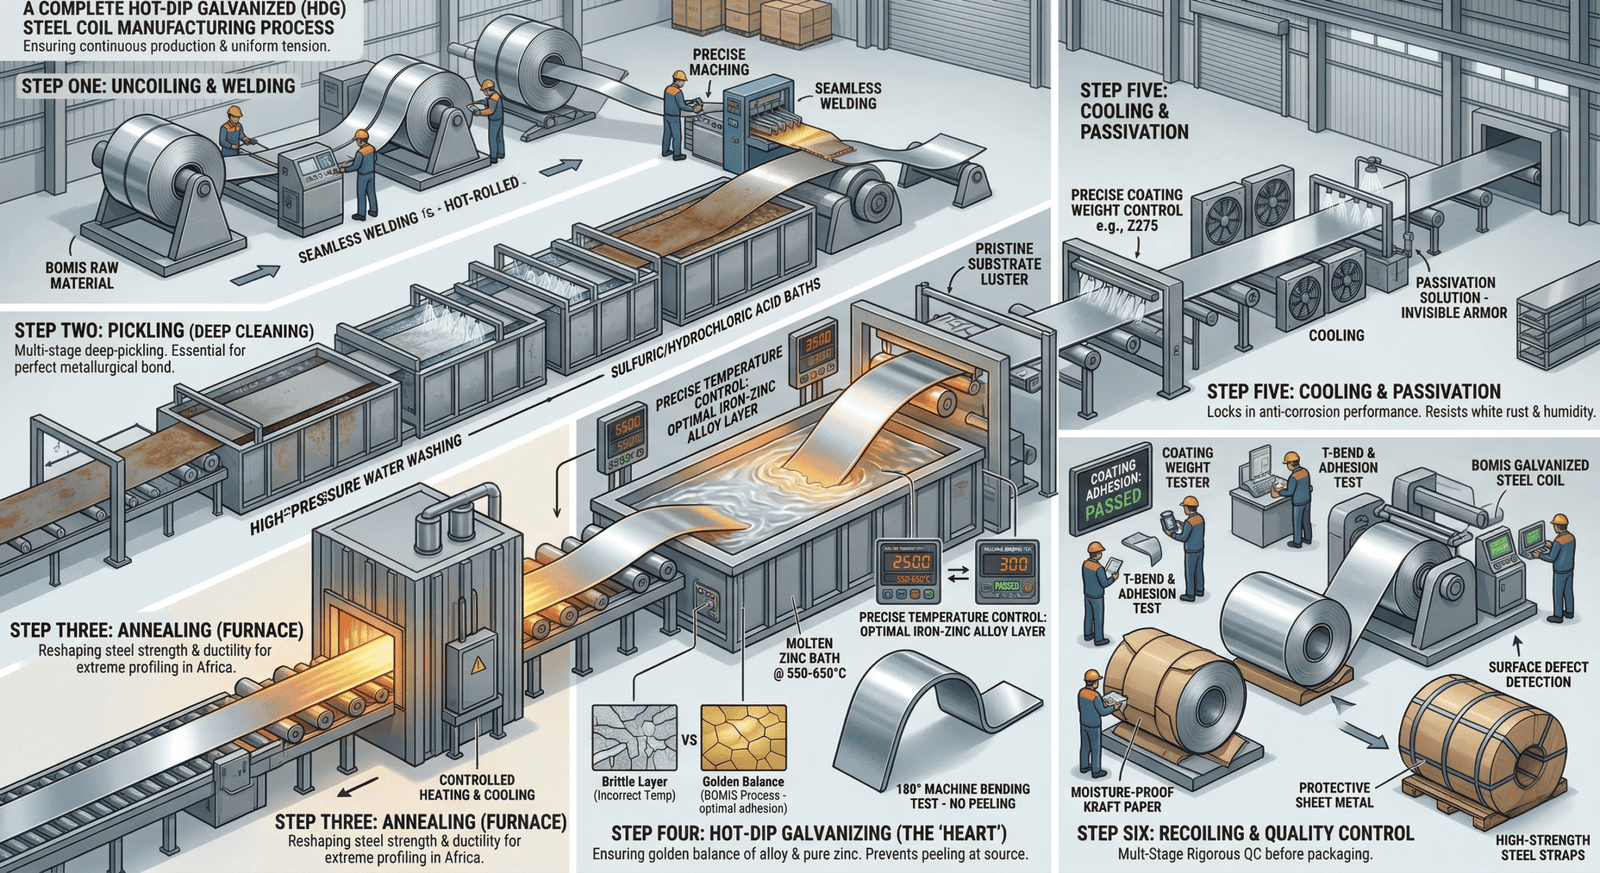
Mataki na 1: Fitar da zoben ƙarfe da walda — Mafi farkon mataki na samarwa mai ci gaba
Mataki na farko na layin samarwa ya ƙunshi loda albarkatun ƙasa—hot-rolled mai inganci ko ƙwayoyin bakin ƙarfe da aka nannade a sanyi—zuwa na'urar buɗe ƙwayar ƙarfe don buɗewa. Don tabbatar da cewa layin galvanizing yana aiki ba tare da tsayawa ba kuma a daidaitaccen sauri, dole ne mu yi walda mara ɓarna da daidaito sosai don haɗa ƙarshen baya na sandar ƙarfe ta baya da farkon gaba na sandar ƙarfe ta gaba. Wannan mataki mai muhimmanci yana kafa tushe don tabbatar da cewa sandar ƙarfe tana fuskantar daidaitaccen ja da matsin lamba yayin da take wucewa ta cikin tankunan magani daban-daban a gaba.
Mataki na 2: Yin pickling — “Makamin Asiri” na BOMIS don kawar da tsagewar zinc
Yawancin masana'antun kera kaya, a ƙoƙarinsu na samun saurin samarwa mai yawa, sau da yawa suna yin sakaci a matakin tsaftace saman. Duk da haka, BOMIS tana aiki bisa ka'ida ta asali: “Ba za a taɓa samun rufi mai ɗorewa a saman mai datti ba.”
A yayin matakin wanke ƙura (pickling), an nutsar da sandar ƙarfe a cikin tankuna masu ɗauke da maganin da aka tsara daidai na ruwan acid sulfuric mai rauni ko acid hydrochloric. Babban burin wannan mataki shi ne cire gaba ɗaya ƙurar matattara (mill scale), tsatsa, da sauran man juyawa daga saman ƙarfen. A BOMIS, tsananin tsarin tsarkake namu ya zarce matakan da masana'antu ke tsara. Muna amfani da tsarin zurfin tsarkakewa mai matakai da yawa da wanke-wanke da ruwa mai matsin lamba don tabbatar da cewa saman ƙarfe ya zama tsabta ƙwarai, mai sheƙi na ƙarfe. Sai dai idan farashin ƙarfe ya yi tsabta ba tare da wata matsala ba, ne kawai ninkakken zinc na gaba zai iya samar da cikakkiyar “haɗin ƙarfe” da ƙarfen—wannan shi ne muhimmin sharadi don hana yaduwar tsagewar rufin zinc daga baya.
Mataki na 3: Annealing — Sake fasalta ƙarfi da juriya na ƙarfe
Bayan matakan farko na magani, yawanci sandar ƙarfe tana da tauri mai yawa, wanda ke sa ta zama ba ta dace—a cikin yanayin asali—don biyan buƙatun kwastomomin Afirka da ke buƙatar matsa takardun corrugated masu rikitarwa. Faranti na rufi. A cikin murhun annealing, ana dumama sandar ƙarfe zuwa wani takamaiman zazzabi sannan a sa ta cikin tsarin sanyaya mai sarrafawa a hankali. Wannan tsari yana kawar da matsin damuwa na ciki a cikin sandar ƙarfe, ta haka yana ƙara ƙarfin lanƙwasawa da juriya sosai. Godiya ga wannan cikakken tsarin annealing, ana iya latsa, lankwasa, da siffanta ƙwayoyin ƙarfe a nan Afirka ba tare da su fashe ko su sami tsagewa ba.
Mataki na 4: Galvanizing ta hanyar nutsewa a cikin ƙarfe mai narkewa — Sihrin daidaita zafin jiki daidai a 550–650°C
Wannan shi ne “zuci” na dukkan tsarin samarwa. Ana nutsar da sandar ƙarfe a cikin tafkin zinc mai narkewa da sauri mai daidaito. A wannan mataki mai muhimmanci, cikakken sarrafa zafin tafkin zinc shine abin da ke yanke hukunci kan ƙarshe manne—da kuma ƙarfin—rigar zinc.
Don magance matsalar da ke yaduwa a kasuwa na rabuwar zinc yayin ƙarin sarrafawa, BOMIS na kiyaye matakin daidaito mai matuƙar girma wajen sarrafa zafin wankan zinc tsakanin 550°C zuwa 650°C.
Me ya sa ake dagewa sosai kan wannan takamaiman zafin jiki? Idan zafin jiki ya yi ƙasa, zinc mai narkewa ba ya samun kwarin zuba; wannan ba wai kawai yana haifar da kaurin rufi maras daidaito ba, har ma yana rage ƙarfin haɗin. A gefe guda kuma, idan zafin ya yi yawa ko ya fita daga iko, layin haɗin ƙarfe da zinc da aka samar tsakanin tushen ƙarfe da rufin zinc zai yi girma fiye da kima; wannan yana sa dukkan rufin ya zama mai rauni sosai—yana sa ya fashe ko ya samu tsagewa nan take—idan aka lanƙwasa shi ko aka yi masa siffa daga baya.
Ta hanyar wannan daidaitaccen sarrafa zafin jiki na dindindin a cikin zangon 550–650°C, BOMIS na tabbatar da cewa rabo tsakanin layin hadadden ƙarfe da zinc da layin kariya na zinc mai tsabta ya kai daidaito mafi kyau, “na zinariya”. Ko da an yi masa lanƙwasawar injin mai digiri 180 a masana'antun abokan cinikinmu a Afirka, rufin zinc ɗin yana manne ƙwarai da ƙarfe. Wannan ya kawar da matsalar tsagewa da zamewar rufin zinc gaba ɗaya tun daga tushe, wata matsala ce da ke damun abokan cinikinmu na Afirka.
Mataki na 5: Sanyaya & Passivation (Bayan Magani) — Tabbatar da Ingantaccen Aiki na Hana Tsatsa
Bayan fitowa daga tukunyar zinc, ana cire duk wani ƙarin zinc mai narkewa daidai ta amfani da wukake na iska don sarrafa nauyin rufin ƙarshe (misali, don cika ka'idojin ƙasa da ƙasa kamar Z275, G90, ko G60). Daga nan, sandar ƙarfe tana shiga matakin sanyaya, wanda ke ba wa layin zinc damar yin daskarewa gaba ɗaya.
Na gaba shi ne muhimmin maganin hana tsatsa. Muna shafa wani musamman maganin sinadarai na hana tsatsa daidai a saman rufin zinc. Wannan “rigar kariya” da ba a gani kuma mai haske tana toshe danshin iska yadda ya kamata, ta haka tana ƙara ƙarfin juriya ga tsatsa sosai. Yana tabbatar da cewa ƙwayoyin bakin ƙarfe Ba sa saurin kamuwa da tsatsa fari marar kyau a lokacin doguwar tafiya ta jigilar ruwa ta duniya ko yayin da aka ajiye su a yanayin bakin teku mai danshi sosai a Afirka.
Mataki na 6: Juyawa & BOMIS Kula da Inganci a Matakai da Yawa
A BOMIS, samfurin da ke fita daga layin samarwa shi ne kawai farkon tsarin. Kowace tarin zagayen ƙarfe da aka nufa Afirka dole ne ta bi tsananin tsarin binciken inganci na BOMIS da aka ƙayyade:
Gwajin Nauyin Rufi: Muna bin ƙa'idodin ƙasa da ƙasa, kamar ASTM, da ƙarfi, muna amfani da na'urori masu daidaito don auna kaurin layin zinc. BOMIS ta yi alkawarin isar da “cikakken aikin hannu da cikakkun kayan,” ba tare da yin ƙarya ko ƙara ainihin nauyin rufin zinc ba.
Jarrabawar T-Bend da Adhesion: Wannan yana kwaikwayon yanayi mafi tsanani na lankwasawa da tsara siffa da abokan cinikinmu ke fuskanta. Muna lankwasa kuma muna shimfida samfuran gwaji; idan wani rufin zinc ya zame yayin gwajin mannewar tef, za a ƙi duka tarin nan take.
Binciken Cikakken Fuskoki da Bayyanar: Ana haɗa gano lahani a saman ta atomatik mai saurin gaske da sake bincike na hannu don gano da kawar da matsaloli kamar wuraren da ba a rufe su ba ko tabon zinc.
A ƙarshe, an nade ƙwayoyin ƙarfe da aka amince da su cikin takardar kraft mai hana danshi, an lullube su da farantin kariya na ƙarfe, sannan an ɗaure su da bel ɗin ƙarfe masu ƙarfi sosai domin tabbatar da cewa sun isa wuraren abokan cinikinmu ba tare da wata lahani ba yayin sufuri.