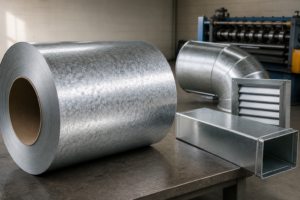
In het uitgestrekte bouwlandschap vormen extreme hitte, intense ultraviolette straling en – in bepaalde kustgebieden – een hoge luchtvochtigheid en zoutgehalte uitzonderlijk zware uitdagingen voor bouwmaterialen. Als professionals met diepe wortels in de staal- en bouwmaterialenindustrie horen we vaak een terugkerende klacht van onze Afrikaanse klanten: kort na de installatie beginnen hun golfplaten of stalen constructieonderdelen te lijden onder afbladderende zinklaag en roestvorming.
Zoals algemeen bekend is in de industrie, is onbeschermd staal gevoelig voor snelle corrosie door oxidatie veroorzaakt door water en zuurstof. Thermisch verzinken pakt dit probleem aan door een metallurgische binding te creëren tussen het zink en het stalen substraat, waardoor een onverwoestbare beschermende laag ontstaat. Zink dient niet alleen als fysiek schild, maar fungeert ook als een "opofferingsanode", die bij voorkeur corrodeert om het onderliggende stalen substraat te beschermen. Maar waarom worden sommige materialen in de praktijk gebruikt? gegalvaniseerde stalen rollen Vertonen ze nog steeds wijdverspreide afbladdering en schilfering van het zink?
Het antwoord schuilt in elk klein detail van de productielijn. Vandaag nodigen we u uit voor een kijkje in de BOMIS-productiefaciliteit en een gedetailleerde beschrijving van het volledige productieproces van thermisch verzinkte (HDG) coils – van afrollen en beitsen tot gloeien, verzinken, passiveren en opnieuw oprollen. Ontdek samen met ons hoe BOMIS, door middel van uitzonderlijk strenge verwerkingsnormen en kwaliteitscontrolemaatregelen, het probleem van afbladderende zink op de Afrikaanse markt effectief oplost – door het probleem bij de bron aan te pakken.
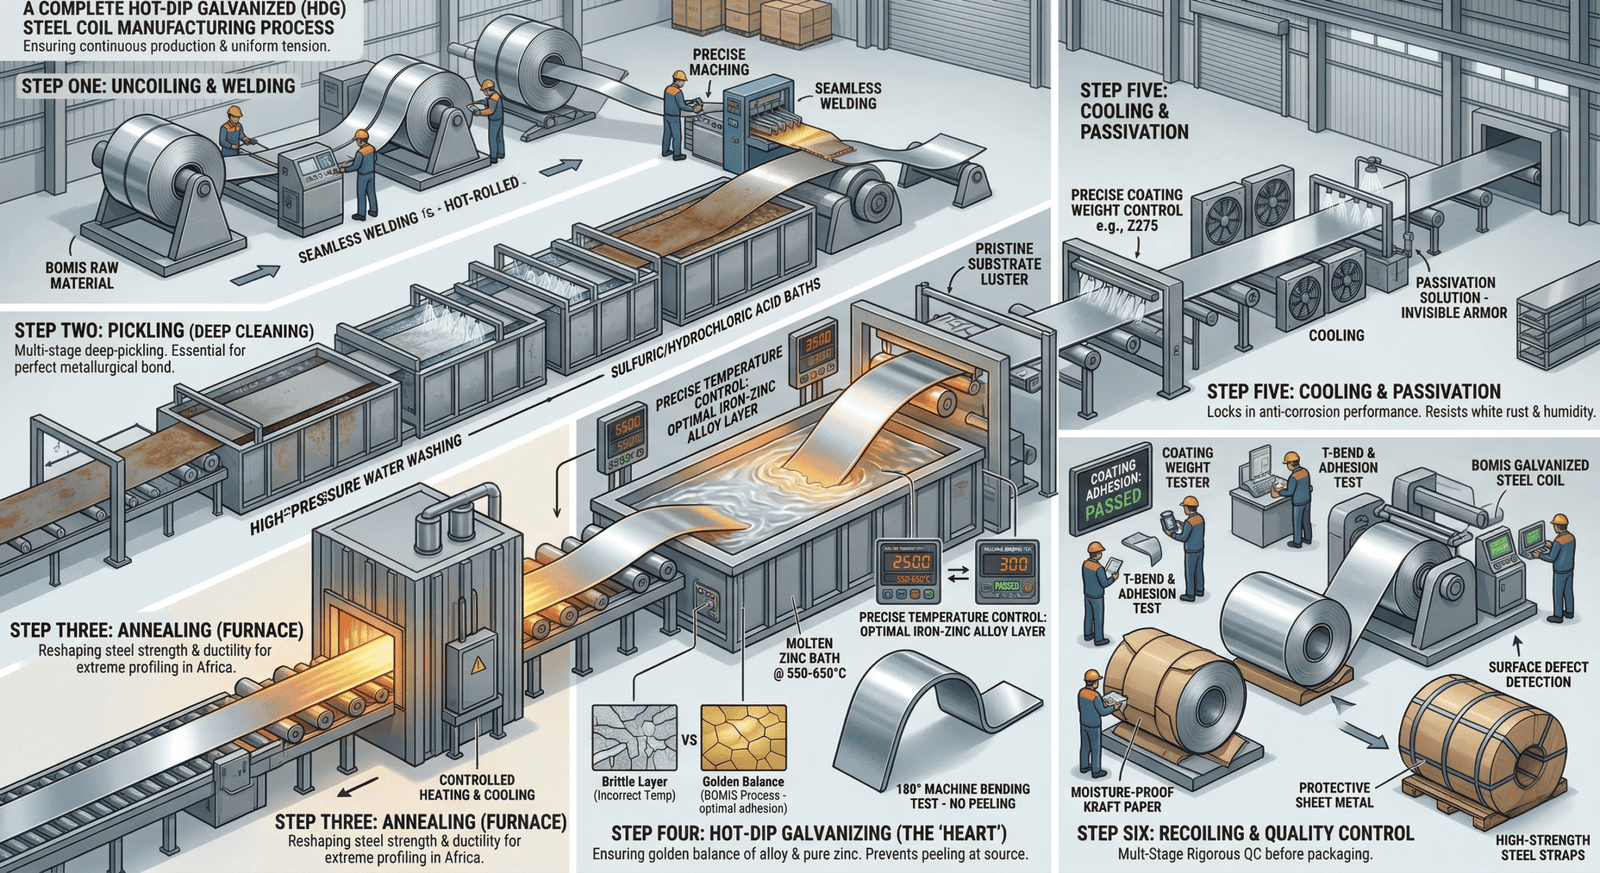
Stap 1: Afrollen en lassen — Het startpunt van continue productie
The initial stage of the production line involves loading the raw material—high-quality hot-rolled or koudgewalste staalrollen—onto an uncoiler for unwinding. To ensure the galvanizing line operates continuously and at a steady pace, we must execute a high-precision, seamless weld to join the tail end of the preceding steel strip to the lead end of the subsequent one. This critical step establishes the foundation for ensuring that the steel strip experiences uniform tension and stress as it traverses through the various treatment tanks downstream.
Stap 2: Beitsen — BOMIS's "geheime wapen" voor het verwijderen van zinkschilfers
Veel productiebedrijven, in hun streven naar hoge productiesnelheden, bezuinigen vaak op de oppervlaktereiniging. BOMIS werkt echter volgens een fundamenteel principe: "Een duurzame coating is onmogelijk op een vuil oppervlak."“
Tijdens het beitsen wordt de staalband ondergedompeld in tanks met nauwkeurig samengestelde oplossingen van verdund zwavelzuur of zoutzuur. Het voornaamste doel van deze stap is het grondig verwijderen van walshuid, roest en resterende walsoliën van het staaloppervlak. Bij BOMIS overtreft de grondigheid van ons beitsingsproces de gemiddelde industrienormen ruimschoots. We gebruiken een meertraps diepbeits- en hogedrukwaterreinigingsproces om ervoor te zorgen dat het oppervlak van het substraat een absoluut smetteloze, metaalachtige glans krijgt. Alleen wanneer het substraat onberispelijk schoon is, kan het daaropvolgende gesmolten zink een perfecte "metallurgische binding" met het staal vormen – de fundamentele voorwaarde om later wijdverspreide afbladdering van de zinklaag te voorkomen.
Stap 3: Gloeien — Het herstellen van de sterkte en veerkracht van het staal
Na de voorbehandelingsfasen heeft de staalband doorgaans een relatief hoge hardheid, waardoor deze – in onbewerkte staat – ongeschikt is om te voldoen aan de eisen van Afrikaanse klanten die complexe golfplaten willen laten persen. dakplaten. In de gloeioven wordt de staalband tot een specifieke temperatuur verhit en vervolgens gecontroleerd en geleidelijk afgekoeld. Deze procedure elimineert effectief interne restspanningen in de staalband, waardoor de ductiliteit en taaiheid aanzienlijk worden verbeterd. Dankzij dit vlekkeloze gloeiproces kunnen de staalrollen lokaal in Afrika worden gestanst, gebogen en gevormd zonder dat ze bros breken of scheuren.
Stap 4: Thermisch verzinken — De magie van nauwkeurige temperatuurregeling bij 550–650 °C
Dit vormt het "hart" van het gehele productieproces. De stalen strip wordt met een constante snelheid ondergedompeld in een bad met gesmolten zink. In deze cruciale fase is de nauwkeurige regeling van de temperatuur van het zinkbad de doorslaggevende factor voor de uiteindelijke hechting – en daarmee de integriteit – van de zinkcoating.
Om het veelvoorkomende marktprobleem van zinkafscheiding tijdens de daaropvolgende verwerking aan te pakken, handhaaft BOMIS een uitzonderlijk hoge mate van precisie bij het regelen van de temperatuur van het zinkbad binnen het bereik van 550 °C tot 650 °C.
Waarom zo strikt vasthouden aan dit specifieke temperatuurbereik? Als de temperatuur te laag is, vertoont het gesmolten zink een slechte vloeibaarheid; dit resulteert niet alleen in een ongelijkmatige laagdikte, maar tast ook de hechtsterkte aan. Omgekeerd, als de temperatuur te hoog is of uit de hand loopt, zal de ijzer-zinklegeringslaag die zich vormt tussen het stalen substraat en de zinkcoating buitensporig dik worden; dit maakt de gehele coating extreem broos – waardoor deze direct breekt of scheurt – wanneer het materiaal vervolgens wordt gebogen of in vorm gebracht.
Door middel van deze nauwkeurige, constante temperatuurregeling binnen het bereik van 550–650 °C zorgt BOMIS ervoor dat de verhouding tussen de ijzer-zinklegeringslaag en de zuivere zinkbeschermlaag een optimale, "gouden" balans bereikt. Zelfs bij zware machinebuigingen van 180 graden in de fabrieken van onze klanten in Afrika blijft de zinkcoating stevig aan het stalen substraat gehecht. Dit elimineert effectief en volledig – direct bij de bron – het afbladderen en loslaten van de zinklaag, een terugkerend probleem voor onze Afrikaanse klanten.
Stap 5: Koeling en passivering (nabehandeling) — Het waarborgen van de corrosiebestendigheid
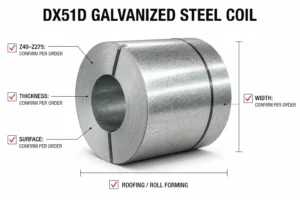
Nadat de staalstrip uit het zinkbad is gehaald, wordt overtollig gesmolten zink nauwkeurig verwijderd met behulp van luchtmessen om het uiteindelijke gewicht van de coating te controleren (bijvoorbeeld om te voldoen aan internationale normen zoals Z275, G90 of G60). Vervolgens gaat de staalstrip de afkoelfase in, waardoor de zinklaag volledig kan stollen.
Vervolgens komt de cruciale passiveringsbehandeling. We brengen een speciale chemische passiveringsoplossing gelijkmatig aan op het oppervlak van de zinkcoating. Dit onzichtbare, transparante "pantser" sluit effectief atmosferisch vocht af, waardoor de corrosiebestendigheid aanzienlijk wordt verbeterd. Het zorgt ervoor dat de stalen rollen Ze ontwikkelen niet snel lelijke "witte roest" tijdens de lange reis over zee of tijdens opslag in de vochtige kustgebieden van Afrika.
Stap 6: Terugslag en BOMIS meertraps kwaliteitscontrole
Bij BOMIS is het moment dat een product van de productielijn rolt slechts het begin van het proces. Elke partij staalrollen bestemd voor Afrika moet het strenge, gestandaardiseerde kwaliteitscontrolesysteem van BOMIS doorlopen:
Test van de dikte van de zinklaag: Wij houden ons strikt aan internationale normen, zoals ASTM, en gebruiken precisie-instrumenten om de dikte van de zinklaag te meten. BOMIS garandeert "volledig vakmanschap en volledige materiaalkwaliteit" en zal de werkelijke dikte van de zinklaag nooit verkeerd voorstellen of overdrijven.
T-buig- en hechtingstest: Deze test simuleert de meest extreme buig- en profielscenario's waarmee onze klanten te maken krijgen. We vouwen en platdrukken testmonsters; als er zinkcoating loslaat tijdens een tape-hechtingstest, wordt de hele batch onmiddellijk afgekeurd.
Uitgebreide inspectie van oppervlak en uiterlijk: Snelle geautomatiseerde detectie van oppervlaktedefecten wordt gecombineerd met handmatige herinspectie om gebreken zoals ongecoate plekken of zinkbeschadigingen te identificeren en te verhelpen.
Tot slot worden de goedgekeurde staalrollen verpakt in vochtbestendig kraftpapier, omhuld met beschermend plaatmetaal en stevig vastgebonden met zeer sterke stalen banden om ervoor te zorgen dat ze tijdens het transport volledig onbeschadigd bij onze klanten aankomen.