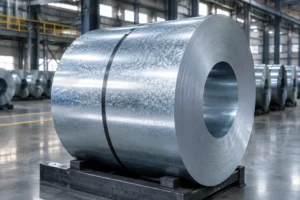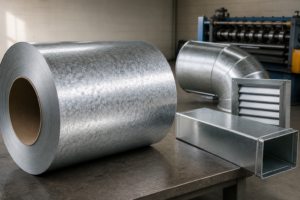
La gestion des stocks de bobines d'acier est un jeu à haut risque. Une seule bobine d'acier galvanisé ou Galvalume peut peser entre 5 et 25 tonnes métriques et représenter une valeur de plusieurs milliers de dollars. Lorsque les conditions de stockage ne sont pas optimales — humidité s'infiltrant entre les plis des bobines, pile qui se déplace pendant la nuit ou bobine restée trop longtemps en stock et présentant de la rouille blanche —, les pertes financières s'accumulent rapidement. Les bobines elles-mêmes constituent bien sûr une perte évidente, mais si l'on ajoute à cela les temps d'arrêt, les commandes refusées et les risques d'accidents du travail, une mauvaise gestion des stocks peut devenir un problème susceptible de mettre fin à l'activité de l'entreprise.
La gestion des risques liés aux stocks de bobines d'acier ne se résume pas à disposer des rayonnages adaptés. Il s'agit de mettre en place un système permettant de suivre chaque bobine, de surveiller chaque condition de stockage et de s'assurer que chaque personne chargée de la manutention d'une bobine sache exactement quoi faire. Ce guide présente les meilleures pratiques utilisées par les distributeurs d'acier et les centres de service professionnels pour protéger leurs stocks de bobines — depuis les contrôles environnementaux et les protocoles de manutention jusqu'aux technologies qui rendent la gestion des risques mesurable et reproductible.
Le coût réel d'un mauvais stockage des bobines d'acier
Avant d'aborder les solutions, il est utile de bien cerner les enjeux. Les risques liés aux stocks de bobines d'acier se répartissent en quatre catégories, chacune entraînant un type de coût différent :
- Corrosion et dégradation des matériaux: L'humidité emprisonnée entre les spires des bobines provoque l'apparition de rouille blanche sur les revêtements galvanisés et de rouille rouge sur les bords exposés. Une bobine qui arrive en parfait état peut devenir invendable en quelques semaines si elle est stockée à même un sol en béton humide ou dans un coin non aéré d'un entrepôt. Les variations de température aggravent le problème : l’air chaud de la journée se condense la nuit sur les surfaces froides des bobines, créant ainsi de l’humidité stagnante précisément là où elle cause le plus de dégâts.
- Dommages matériels dus à un empilement inapproprié: Des bobines mal empilées peuvent présenter des aplatissements, des dommages au niveau des bords ou un effet de « télescopage » (déplacement latéral des couches). Une bobine dont le bord est déformé ne s'alimentera pas correctement dans une ligne de refendage ou une profileuse. Le coût ne se limite pas à la bobine endommagée : il inclut également les temps d'arrêt de production et la détérioration de la relation client en cas de retard de livraison des commandes.
- Accidents du travail: Une bobine de 15 tonnes qui dévale d’une pile non calée représente un danger mortel. Même les bobines fendues plus petites, pesant 2 à 3 tonnes, peuvent provoquer des blessures par écrasement si elles se déplacent pendant leur manutention. Les incidents enregistrés par l’OSHA liés à des défaillances dans le stockage des bobines entraînent des amendes réglementaires, des coûts liés à l’indemnisation des accidents du travail et une atteinte à la réputation qui dépassent de loin le coût d’un équipement de stockage adapté.
- Obsolescence des stocks et gaspillage de fonds de roulement: Les bobines stockées sans système de rotation FIFO (premier entré, premier sorti) immobilisent le fonds de roulement et se détériorent avec le temps. Une bobine stockée pendant 18 mois peut présenter des problèmes d'adhérence du revêtement ou une contamination de surface qui la rendent impropre à son application initiale, ce qui oblige à la vendre à prix réduit ou à la passer en perte.
Contrôles environnementaux : la première ligne de défense
Si vous ne devez investir que dans un seul aspect de la gestion des risques liés au stock de bobines d'acier, optez pour le contrôle de l'environnement. La plupart des dommages subis par les bobines en entrepôt sont liés à l'humidité, et celle-ci peut être presque entièrement évitée grâce à une configuration adéquate des locaux.
Gestion de l'humidité et de la température
Les bobines d'acier doivent être stockées dans un environnement où l'humidité relative reste inférieure à 60%. Au-delà de ce seuil, le risque de condensation et de formation de rouille blanche augmente considérablement. Les bonnes pratiques à suivre :
- Installez des capteurs d'humidité avec des alertes en temps réel: Installez des capteurs à différentes hauteurs dans la zone de stockage : l'humidité se stratifie, et les conditions au niveau du sol peuvent différer considérablement de celles observées à la hauteur des rayonnages. Les capteurs IoT modernes ne coûtent qu'une fraction du prix d'un serpentin endommagé et peuvent envoyer des alertes par SMS ou par e-mail lorsque l'humidité dépasse un seuil défini.
- Utilisez des déshumidificateurs industriels dans les espaces de stockage fermés: Pour les entrepôts situés dans des régions tropicales ou côtières, la ventilation passive est rarement suffisante. Des déshumidificateurs à dessiccant ou des systèmes à réfrigérant, dimensionnés en fonction du volume de l'entrepôt, devraient permettre de maintenir le taux d'humidité souhaité, même pendant la saison des pluies.
- Gérer les changements de température: Lorsque les bobines sont déplacées depuis un parc extérieur ou déchargées d'un conteneur froid vers un entrepôt chauffé, de la condensation se forme immédiatement à la surface des bobines. Prévoyez une période d'acclimatation de 24 à 48 heures dans une zone de transition couverte mais ventilée avant de transférer les bobines vers l'entrepôt principal. Cette simple mesure permet d'éviter davantage de réclamations liées à la rouille blanche que toute autre mesure.
- Veillez à ce que les bobines ne touchent pas le sol: Le béton absorbe l'humidité du sol. Chaque bobine doit reposer sur des cales en bois, des supports en acier ou des rayonnages laissant un espace d'au moins 15 cm par rapport au sol. Cela permet également à l'air de circuler sous la bobine, ce qui est essentiel pour évacuer l'humidité accumulée.
Circulation de l'air et ventilation
L'air stagnant retient l'humidité. Une zone de stockage des serpentins bien conçue bénéficie d'un flux d'air continu à faible vitesse — insuffisant pour altérer les revêtements protecteurs à base d'huile, mais suffisant pour évacuer l'humidité avant qu'elle ne se condense à la surface des serpentins. Les ventilateurs de plafond à grand débit et faible vitesse (HVLS) sont particulièrement efficaces dans les grands entrepôts, car ils font circuler l’air dans tout le volume sans créer de courants d’air localisés. Pour les entrepôts en plein air ou semi-couverts, orientez la zone de stockage de manière à tirer parti des vents dominants et assurez-vous que la structure du toit ne retient pas d’air chaud et humide à la hauteur des serpentins.
Rayonnages et empilage : garantir la stabilité des systèmes de stockage grâce à l'ingénierie
La disposition physique des bobines dans l'entrepôt influe à la fois sur la protection du matériel et sur la sécurité du personnel. L'objectif est de permettre un accès individuel à chaque bobine sans gêner celles qui l'entourent, tout en maintenant le centre de gravité bas et en évitant tout risque de déplacement accidentel.
Systèmes de rayonnages verticaux ou empilement au sol ?
Pour le stockage à moyen et long terme des bobines, les systèmes de rayonnages à cantilever verticaux constituent la norme dans le secteur, et ce à juste titre. Chaque bobine repose dans son propre support, soutenue au niveau de l'alésage ou du diamètre extérieur selon la conception du rayonnage. Les avantages par rapport à l'empilage au sol sont considérables :
- Accès autonome: Il est possible de récupérer n'importe quelle bobine sans déplacer les autres, ce qui permet une rotation véritablement « premier entré, premier sorti » (FIFO)
- Aucun dommage dû au contact: Les bobines ne se touchent pas, ce qui évite l'abrasion et les dommages sur les bords causés par le déplacement des bobines adjacentes
- Accès pour l'inspection visuelle: Chaque bobine est visible et accessible pour les contrôles qualité sans qu'il soit nécessaire de les désempiler
- Chargement et déchargement plus sûrs: L'accès aux berceaux individuels par pont roulant ou chariot latéral élimine les risques liés à l'escalade des bobines empilées
Si l'empilage au sol s'avère nécessaire — par exemple, dans une zone de traitement à forte rotation où les bobines restent au sol pendant moins de 48 heures —, respectez les règles suivantes :
- Placez les bobines ayant le plus grand diamètre au bas de chaque pile.
- Limiter les piles à deux bobines principales ou trois bobines fendues au maximum
- Utilisez des supports profilés ou des cales en polyuréthane en forme de V entre les ressorts pour répartir le poids et empêcher le corps de rouler sur le côté.
- Veillez à toujours caler les deux côtés de chaque bobine inférieure à l’aide de cales adaptées au poids de la bobine.
- Ne jamais empiler des bobines de largeurs différentes : la bobine la plus étroite exerce une charge ponctuelle sur la bobine plus large située en dessous, ce qui provoque une déformation.
Systèmes de retenue des bobines
Même sur une surface plane, un objet cylindrique a tendance à rouler. C'est le système de retenue qui l'en empêche. Parmi les méthodes les plus efficaces, on peut citer :
| Méthode | Idéal pour | Éléments clés à prendre en compte |
|---|---|---|
| Supports/selles en polyuréthane pour bobines | Stockage au sol des bobines mères et des bobines fendues | Doit correspondre au diamètre de la bobine ; à remplacer s'il est déformé ou fissuré |
| Cales en acier ou en polymère | Prévention du glissement sur des surfaces planes | Placer des deux côtés ; vérifier l'absence de fissures avant chaque utilisation |
| Systèmes de rails et de blocs à emboîtement | Zones à forte rotation nécessitant des réaménagements fréquents | Les rails doivent être fixés au sol ; les blocs doivent s'enclencher correctement dans le rail |
| Supports pour rayonnages en porte-à-faux | Stockage à long terme, gestion des stocks selon le principe « premier entré, premier sorti » (FIFO) | Vérifier les charges maximales admissibles ; inspecter les soudures des bras tous les trimestres |
| Puits à serpentins (stockage encastré dans le sol) | Bobines mères très lourdes (plus de 20 tonnes) | Un système de drainage doit être prévu ; ne convient pas aux zones côtières ou humides sans déshumidification. |
Équipements de manutention et sécurité des opérateurs
La sécurité du meilleur système de stockage au monde dépend entièrement de celle des équipements utilisés pour y acheminer et en retirer les bobines. Les accidents liés à la manutention des bobines comptent parmi les plus graves dans les centres de service sidérurgiques en raison des poids en jeu : une bobine de 10 tonnes qui glisse d’une pince libère une énergie comparable à celle d’une collision entre véhicules.
Choix et entretien du matériel
Adaptez l'équipement de levage au poids et à l'orientation de la bobine. Les principales options sont les suivantes :
- Ponts roulants équipés de crochets en C ou de pinces à bobines: La référence en matière de bobines principales dans la gamme de 10 à 25 tonnes. Les crochets en C soulèvent la bobine par son alésage (orientation « œil vers le ciel »), tandis que les pinces à bobines la saisissent par son diamètre extérieur (orientation « œil vers le côté »). Contrôle d’entretien essentiel : l’équilibre du contrepoids du crochet en C et le bon fonctionnement du loquet du crochet doivent être vérifiés quotidiennement — une défaillance du loquet pendant un levage est un événement catastrophique.
- Wagons à bobines et chariots de transfert: Pour le déplacement horizontal des bobines au sein d'une ligne de production ou entre les zones de stockage. Les chariots à bobines évitent d'avoir à soulever les bobines pour franchir des obstacles et réduisent le risque d'accidents liés aux mouvements de balancement.
- Chariots élévateurs équipés de vérins à bobine: Couramment utilisé dans les petites entreprises et pour la manutention de bobines fendues. Le vérin doit être adapté au poids et au diamètre de la bobine. N’utilisez jamais un chariot élévateur équipé de fourches standard pour manipuler une bobine : le contact ponctuel entraîne une instabilité et la bobine risque de rouler hors des fourches.
Chaque équipement de levage doit faire l’objet d’un programme d’inspection documenté : contrôles visuels quotidiens effectués par l’opérateur, inspections mensuelles approfondies réalisées par le personnel de maintenance et certification annuelle par essai de charge effectuée par un organisme tiers qualifié. La tenue des registres relatifs à ces inspections n’est pas facultative : elle est exigée par l’OSHA et constitue votre principal moyen de défense en cas d’enquête sur un incident.
Formation et certification des opérateurs
Les grutiers et les caristes qui manipulent des bobines d'acier doivent suivre une formation allant au-delà de la simple certification générale relative à l'utilisation des équipements. Ils doivent acquérir des connaissances spécifiques à la manipulation des bobines :
- Comment déterminer le centre de gravité d'une bobine à partir de ses dimensions et de son orientation
- Comment intervenir sur une bobine qui aurait pu se déplacer pendant le stockage
- Les limites de charge de chaque appareil de levage présent dans leur site, et comment vérifier le poids d'une bobine à partir de son étiquette avant de la soulever
- Procédures d'urgence en cas de glissement ou de balancement d'une charge
- Protocoles de communication avec le personnel au sol pendant les opérations de levage : signaux manuels, communications radio et zones d'exclusion
La formation doit être consignée par écrit, être régulière (au moins une fois par an) et comporter à la fois une évaluation écrite et une démonstration pratique. Un grutier ayant obtenu sa certification il y a trois ans mais n’ayant pas suivi de formation de remise à niveau n’est pas qualifié pour manipuler des bobines en toute sécurité.
Suivi des stocks : savoir ce que vous avez et où cela se trouve
Les contrôles environnementaux et un empilage sécurisé préservent l'état physique des bobines. Le suivi des stocks garantit leur valeur commerciale. Une bobine introuvable au moment où une commande client est passée équivaut à ne pas exister — et une bobine laissée à l'oubli dans un coin pendant deux ans constitue un actif qui se déprécie et qui grignote le fonds de roulement chaque jour où elle reste en stock.
Des tableurs aux systèmes en temps réel
De nombreux distributeurs d'acier de petite et moyenne taille continuent de gérer leurs stocks de bobines à l'aide de tableurs. Cette méthode fonctionne tant que l'on dispose de 50 bobines, mais elle s'avère insuffisante dès que ce chiffre atteint 500. Le seuil à partir duquel un système numérique de gestion des stocks devient indispensable se situe généralement entre 100 et 150 bobines, ou lorsque plus de deux personnes ont besoin d'accéder au même inventaire.
Un système d'inventaire des bobines efficace doit permettre :
- Suivi de localisation en temps réel: Chaque bobine se voit attribuer un identifiant unique (généralement le numéro de bobine figurant sur le certificat d'essai de l'aciérie) ainsi qu'un emplacement de stockage. Lorsqu'une bobine est déplacée, la mise à jour de son emplacement s'effectue immédiatement — et non à la fin du service, lorsque quelqu'un pense à mettre à jour la feuille de calcul.
- Lien entre les spécifications: L'identifiant de la bobine renvoie directement à ses caractéristiques techniques : nuance, poids du revêtement, épaisseur, largeur, état de mise en forme, usine de fabrication, numéro de coulée et certificat d'essai. Cela permet à un commercial de vérifier si une bobine donnée répond aux exigences d'un client sans avoir à se rendre dans l'entrepôt.
- Suivi de l'ancienneté et application du principe FIFO: Le système signale les bobines stockées depuis plus longtemps qu’un seuil défini (généralement entre 6 et 12 mois selon le produit) et leur accorde la priorité pour l’attribution ou l’octroi d’une remise. Le principe FIFO automatisé empêche l’accumulation progressive de stocks obsolètes qui finissent par être passés en perte.
- Intégration avec les systèmes ERP et les systèmes de gestion des ventes: Lorsqu'une commande client est confirmée, le système doit réserver les bobines concernées et mettre à jour en temps réel le stock disponible à la vente. Cela permet d'éviter le scénario catastrophe classique dans lequel deux commerciaux vendraient la même bobine à deux clients différents le même jour.
Codes-barres et RFID pour l'identification des bobines
Les étiquettes à code-barres apposées sur les étiquettes d'identification des bobines constituent la technologie minimale viable. Les étiquettes RFID intégrées ou fixées aux bobines l'emballage Mais cela ne s'arrête pas là : ils peuvent être lus sans ligne de visée, ce qui permet de scanner en masse une section de rayonnage en quelques secondes, plutôt que de scanner chaque bobine individuellement. Pour les centres de service traitant plus de 1 000 bobines par mois, les économies de main-d'œuvre générées par la seule technologie RFID permettent généralement d'amortir le coût du système en 12 à 18 mois.
Prévision de la demande : adapter le niveau de vos stocks
Le risque lié aux stocks ne se limite pas à ce qui arrive aux bobines : il concerne également le fait d'en avoir trop ou pas assez. Un surstock immobilise des capitaux et augmente le volume de bobines exposées à une dégradation liée au stockage. Un sous-stock entraîne une perte de chiffre d'affaires et le mécontentement des clients. Une bonne prévision de la demande permet d'équilibrer ces risques.
L'approche la plus efficace combine trois sources de données :
- Historical sales data by specification: Look at the last 12-24 months of sales broken down by grade, coating, thickness, and width. Identify seasonal patterns — construction-grade galvanized coil demand typically peaks 4-6 weeks before the building season starts in your target markets.
- Market intelligence and price trends: Steel coil pricing follows cyclical patterns tied to raw material costs, mill capacity utilization, and trade policy. When prices are at a cyclical low and market intelligence suggests an upturn, building inventory ahead of the curve is a strategic decision — but only if storage conditions can support holding that inventory for the expected duration.
- Customer project pipelines: The most valuable forecasting data often comes from your own sales team. If a major customer has a large project starting in three months, that demand signal should be explicitly incorporated into your inventory planning rather than waiting for it to appear as a purchase order.
Inspection and Audit Routines: Catching Problems Before They Spread
Systematic inspection is the difference between catching a small rust spot that can be trimmed and discovering an entire coil that has rotted through its outer wraps. A practical inspection routine for a steel coil warehouse should include three tiers:
Daily walk-through (5-10 minutes per warehouse zone):
- Check humidity and temperature readings from sensors
- Scan for any visibly damaged packaging, displaced chocks, or leaning stacks
- Check for water on the floor (leaks, condensation, or flooding)
- Verify that all coils are in their assigned locations
Weekly detailed inspection (30-60 minutes per zone):
- Inspect a random sample of 5-10% of stored coils — unroll the outer wrap if packaging allows, check for white rust at edges, verify coating condition
- Check rack structural integrity: look for bent arms, cracked welds, loose anchor bolts
- Verify that all safety equipment (fire extinguishers, emergency stops, PPE stations) is in place and functional
- Review the FIFO age report and confirm that flagged coils are being prioritized
Monthly audit (documented, with management review):
- Complete physical inventory count of at least one product category — reconcile against system records
- Review all inspection findings from the past month and identify patterns (e.g., repeated humidity spikes in a particular zone may indicate a roof leak)
- Audit operator training records and equipment inspection logs for gaps
- Update the risk register with any new hazards identified and assign corrective actions with deadlines
Inspection records create a paper trail that demonstrates due diligence to insurers, regulators, and customers. In the event of a quality claim or safety incident, these records are often the difference between a resolved issue and a legal liability.
Building a Risk-Aware Storage Culture
Procedures, equipment, and technology are all necessary — but they are not sufficient on their own. The organizations with the best coil storage safety records share a common trait: a culture where every person on the warehouse floor feels both empowered and obligated to identify and report risks.
Building this culture requires:
- Leading by example: When a warehouse manager walks past a missing chock without addressing it, the message to the team is clear — safety is optional. When that same manager stops, finds the operator responsible, and ensures the chock is placed before any other work continues, the message is equally clear.
- No-blame hazard reporting: Workers must be able to report hazards or near-misses without fear of discipline. If someone notices a coil stack that looks unstable but hesitates to report it because they do not want to get a colleague in trouble, the hazard remains until it causes an incident.
- Regular safety huddles: A five-minute team discussion at the start of each shift, focused on one specific topic — coil restraint checks, humidity monitoring, equipment inspection findings — keeps safety at the front of everyone’s mind without the fatigue of lengthy training sessions.
- Visible metrics: Post key safety and quality metrics in the warehouse — days since last incident, percentage of coils passing receiving inspection, inventory aging summary. What gets measured and displayed gets managed.
Key Takeaways
- Moisture is the number one enemy of stored steel coils. Control humidity below 60%, keep coils off the floor on dunnage or racks, allow acclimatization time when moving coils between temperature zones, and install real-time humidity sensors with alert thresholds.
- Stacking is an engineering decision, not an afterthought. Use vertical cantilever rack systems as the primary storage method. If floor stacking is used temporarily, limit stack height, place the largest coils at the bottom, and use contoured cradles combined with wedge chocks on both sides.
- Equipment and operator training are inseparable. The best coil handling equipment is dangerous in untrained hands. Every operator needs coil-specific training beyond generic equipment certification, and training records must be current and documented.
- Digital inventory tracking pays for itself. A system that provides real-time coil location, specification linkage, age-based FIFO alerts, and ERP integration eliminates inventory errors that cause missed sales, double-selling, and aging write-offs.
- Inspection routines prevent small problems from becoming large losses. A structured daily/weekly/monthly inspection cadence catches moisture issues, stack instability, and equipment wear before they cause material damage, safety incidents, or regulatory violations.
Supplier quality directly impacts storage outcomes. Learn more about evaluating steel suppliers to prevent trade problems in our dedicated guide.
Questions fréquemment posées
What is the ideal humidity level for steel coil storage?
Relative humidity should be maintained below 60%. Above this threshold, the risk of condensation forming on coil surfaces increases significantly, leading to white rust on galvanized coatings and general corrosion. In tropical or coastal environments, industrial dehumidification equipment is usually necessary to achieve this target consistently.
How high can steel coils be safely stacked?
For master coils (typically 5-25 tons each), limit floor stacking to two coils high. For slit coils (narrower, lighter), limit to three coils high. These limits assume the stack is on a level surface with proper coil cradles and chocks. Vertical rack systems remove this constraint entirely by giving each coil its own independently supported cradle.
How often should coil storage racks be inspected?
Rack arms and welds should be visually inspected weekly as part of the zone inspection routine. A more detailed structural inspection — checking for bent arms, cracked welds, loose anchor bolts, and corrosion on rack components — should be conducted monthly and documented. Annual third-party rack inspections are recommended for facilities storing high volumes of heavy master coils.
What is the difference between a coil cradle and a coil chock?
A coil cradle (or saddle) is a contoured support — typically V-shaped or curved — that the coil sits in, distributing its weight across a wide contact area and preventing rolling. A chock (or wedge block) is placed against the side of a coil resting on a flat surface to prevent it from rolling. Cradles are the primary support; chocks provide secondary restraint. Both should be used together whenever coils are stored on the floor.
Can steel coils be stored outdoors?
Outdoor storage of galvanized or Galvalume coils is not recommended for more than short-term staging (under 72 hours). Even with weather-resistant packaging, temperature cycles cause condensation inside the wrap, and UV exposure degrades protective films. If outdoor storage is unavoidable, coils should be covered with waterproof tarps that allow ventilation underneath, elevated off the ground on dunnage, and rotated into indoor storage as quickly as possible.
What technology provides the best ROI for coil inventory management?
For most steel distributors and service centers, the highest-ROI technology sequence is: (1) humidity sensors with real-time alerts, which prevent moisture damage worth many times their cost; (2) a barcode or RFID-based inventory tracking system integrated with ERP, which eliminates inventory errors and enables FIFO enforcement; and (3) automated safety monitoring such as load sensors on rack systems and anti-collision sensors on overhead cranes. The first two typically deliver full payback within 12-18 months through reduced coil damage and improved inventory accuracy.
Where can I find reliable steel coil storage equipment and supplier support?
Steel coil storage equipment — cantilever racks, coil cradles, wedge chocks, and humidity monitoring systems — is available from specialized industrial storage suppliers. BOMIS Acier works with importers, wholesalers, and service centers worldwide to supply quality-assured galvanized and Galvalume steel coils with mill certifications and pre-shipment inspection. For buyers looking to combine reliable material supply with best-practice inventory management, contact our team to discuss your specifications and market requirements.